
Раскрой листового металла
в производстве


COMETAL объединяет производственные компании, выполняющие раскрой листового и профильного металла с применением разных технологий резки под разные материалы и толщины.
Мы помогаем подобрать оптимальный способ обработки под материал, толщину и требования к точности изготовления, сравнивая технологии по качеству реза, скорости и стоимости. При оформлении заявки можно сравнить предложения исполнителей и выбрать подходящую технологию раскроя по цене и срокам.
Виды обработки
Выполненные заказы

Выгодные условия
дней
сделки
дней
Процесс на производстве — в видео



Как мы работаем




Технологические детали и стандарты
Общая информация
Среди операций по обработке листового металла одной из востребованных услуг является его раскрой. Он заключается в разметке (нанесении на поверхность проката контуров) таким образом, чтобы свести количество отходов при резке к минимуму.
От точности выполнения операции напрямую зависит трудоемкость дальнейшей обработки деталей, сложность сборки готового изделия, себестоимость его производства.
Краткий обзор процесса
Способы раскроя листового металла
При выборе технологии за основу принимаются такие параметры как качество кромок (важно выполнение операции с минимальным количеством дефектов, впоследствии требующих устранения). Также учитывается скорость выполнения работ, исходя из срочности заказа, объема партии. При формировании себестоимости заготовки резки существенное значение имеет размер технологических потерь – количество отходов, которые образуются после раскроя.
На выбор способа металлообработки влияют свойства сплава, толщина листа проката, конфигурация изделия. В отдельных случаях выбирают комбинацию из различных методов резки для оптимизации производственного процесса с учетом особенностей конкретного заказа.
Механический
В качестве исходного материала может использоваться листовой прокат или полоса. Способ оптимален при выполнении задач по раскрою, при котором необходимо изготовить детали простых форм. Оборудованием для выполнения таких операций служат ленточные и дисковые пилы для работы с материалом толщиной до 8 мм, гильотины, которые с высокой эффективностью используются при обработке металла до 2,5 мм.
Лазерный
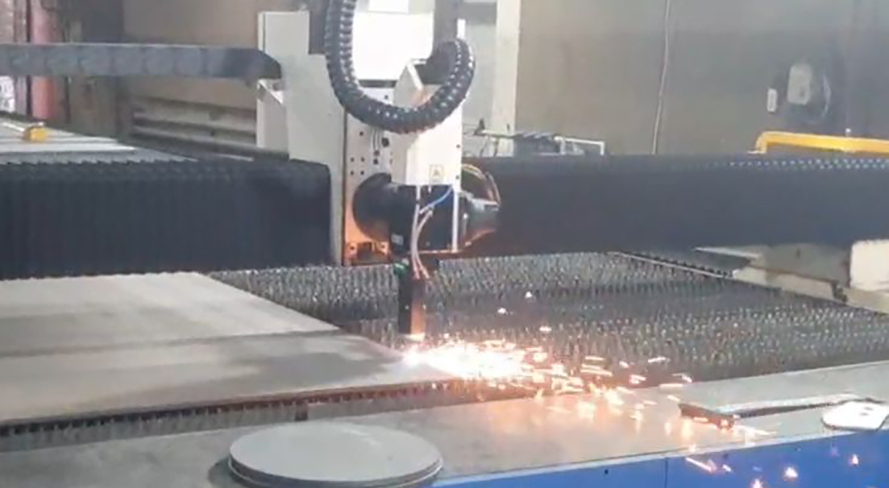
Технология лазерного раскроя предусматривает бесконтактное воздействие на материал с использованием газовых или твердотельных установок мощностью до 30 кВт. Основными аргументами в пользу ее выбора становится высокая точность выполняемых операций, способность изготавливать детали любой конфигурации, широкие возможности для автоматизации процесса при минимальном количестве отходов. В зависимости от мощности выбранного лазера, он может работать с прокатом, толщиной до 8 см.
Плазменный
Технология плазменной резки заключается в воздействии на металлический прокат пучком плазмы в заданной области. Материал испаряется под действием высоких температур (происходит нагрев рабочей области до 30 000 °С). Такие установки выполняют операции по раскрою металла в сжатые сроки, позволяют реализовать сложные проекты при минимальной ширине реза, без образования по краям окалины, наплывов. Плазменные установки работают с большинством используемых в производстве сплавов при толщине проката до 1,1 см.
Газокислородный
Особенность технологии — в подаче под давлением в рабочую зону смеси кислорода и газа. В результате происходит нагрев материала, он сгорает с формированием линии реза. Операции выполняются на высокой скорости. Возможна работа с прокатом толщиной до 6 см. Качество выполняемых работ напрямую зависит от правильного выбора газокислородной смеси. При необходимости есть возможность использования при раскрое сразу нескольких резаков.
От чего зависит стоимость раскроя металла
При выборе технологии за основу принимаются такие параметры как качество кромок (важно выполнение операции с минимальным количеством дефектов, впоследствии требующих устранения). Также учитывается скорость выполнения работ, исходя из срочности заказа, объема партии. При формировании себестоимости заготовки резки существенное значение имеет размер технологических потерь – количество отходов, которые образуются после раскроя.
При формировании цены раскроя листового металла принимаются во внимание параметры стального проката и протяженность периметра изготавливаемой детали. Также учитываются выбранная технология, уровень автоматизации используемого оборудования, срочность и объем заказа.
Стоимость резки изделия из нержавеющей стали с периметром реза до 100 м из материала толщиной 1 мм в среднем составляет 55 руб. При выполнении аналогичных работ для 2-миллиметрового листа цена увеличится до 114 руб. С увеличением периметра резки стоимость услуг для проката с аналогичными характеристиками снижается.
С помощью платформы COMETAL можно заказать раскрой листа металла в Москве с применением любой из технологий резки по выгодным ценам. Здесь можно найти надежного подрядчика, предприятие которого оснащено необходимым для выполнения поставленных задач оборудованием. Обращайтесь, чтобы подробнее узнать у специалиста об услуге, сроках выполнения работ, уточнить их стоимость.
Вопрос-ответ
Ориентируйтесь на толщину, материал и требования к кромке. Лазер — тонкий и средний лист с чистым резом, плазма — средние и большие толщины при высокой скорости, гидроабразив — там, где недопустим нагрев, механическая резка — прямые резы и сортовой прокат. Если сомневаетесь, пришлите чертёж: технолог подберёт способ под допуски и бюджет.
Оптимально DXF или DWG с замкнутыми контурами, без дублирующихся линий и в масштабе 1:1. Принимаются также STEP и PDF, но их приходится переводить в векторный контур — это занимает время. Толщина и марка стали указываются отдельно, в самом файле их нет.
Это доля площади листа, ушедшая в готовые детали. Грамотная раскладка деталей на карте раскроя поднимает коэффициент примерно до 75–90%, остальное — деловой остаток и отходы. Металл оплачивается по площади листа, а не деталей, поэтому плотная раскладка напрямую снижает стоимость заказа.
По умолчанию остаётся на производстве и учитывается в цене. Если остаток нужен вам — например, для последующих доработок, — это оговаривается заранее и включается в отгрузку.
Зависит от способа и дальнейших операций. После лазера кромка обычно готова к сварке, после плазмы требуется снятие грата и окалины, после гильотины остаётся заусенец. Если детали идут под покраску или в ответственные сварные швы, зачистку лучше заложить в заказ сразу.
Ориентиры: лазер — ±0,1–0,2 мм, гидроабразив — ±0,1–0,2 мм, гильотина — ±0,5–1 мм, плазма — ±1–2,5 мм в зависимости от габарита детали. Точность термической резки нормируется ГОСТ 14792-80 и ISO 9013, класс указывается в договоре. Если нужен допуск жёстче типового, деталь дорабатывается механической обработкой.