
Лазерная резка металла
в производстве


COMETAL объединяет производственные компании, выполняющие лазерную резку металлических изделий и заготовок.
Мы подбираем исполнителей под задачи, связанные с точным и качественным раскроем металла, учитывая толщину листа, материал, объём партии и требования к точности деталей. При оформлении заявки вы получаете предложения от подходящих исполнителей и выбираете оптимальный вариант под задачу.
Виды обработки
Выполненные заказы

Выгодные условия
дней
сделки
дней
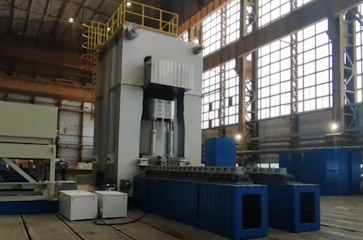
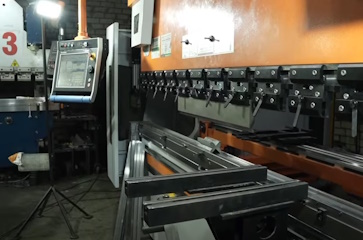
Процесс на производстве — в видео



Как мы работаем




Прайс-лист на лазерную резку
| Углеродистая сталь | Оцинкованная сталь | Нержавеющая сталь | Алюминий | Латунь | Медь | Титан | |
| Толщина, мм | Min цена за 1м реза | Min цена за 1м реза | Min цена за 1м реза | Min цена за 1м реза | Min цена за 1м реза | Min цена за 1м реза | Min цена за 1м реза |
| до 0,8 | 10 | 12 | 17 | 15 | 28 | 30 | 50 |
| 1 | 14 | 15 | 20 | 17 | 32 | 40 | 55 |
| 1,5 | 17 | 18 | 25 | 25 | 55 | 65 | 65 |
| 2 | 20 | 25 | 35 | 35 | 70 | 90 | 80 |
| 3 | 25 | 35 | 55 | 75 | 85 | 150 | 95 |
| 4 | 42 | 45 | 75 | 95 | 105 | 220 | 120 |
| 5 | 50 | - | 95 | 115 | 130 | 300 | 140 |
| 6 | 57 | - | 115 | 150 | 175 | 400 | 180 |
| 8 | 70 | - | 180 | 180 | 270 | 450 | 250 |
| 10 | 107 | - | 240 | 250 | 420 | 500 | 310 |
| 12 | 140 | - | 280 | - | - | - | 400 |
| 14 | 200 | - | 310 | - | - | - | - |
| 16 | 215 | - | 350 | - | - | - | - |
| 18 | 250 | - | 400 | - | - | - | - |
| 20 | 280 | - | 450 | - | - | - | - |
| 25 | 350 | - | - | - | - | - | - |
Что такое лазерная резка металла
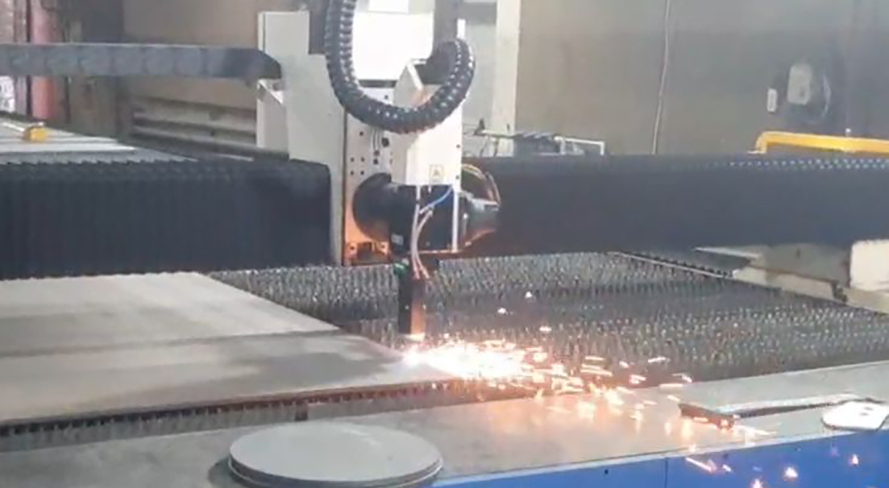
Лазерная резка — термический способ раскроя. Сфокусированный луч плавит металл по контуру из чертежа, а режущий газ (азот, кислород или воздух) выдувает расплав из зоны реза. Режущей головой и подачей листа управляет ЧПУ, режимы подбираются под материал и толщину.
Технологию выбирают, когда нужны точная геометрия, чистая кромка и одинаковые детали во всей партии. На станке вырезают наружные контуры, окна, отверстия и пазы, наносят маркировку, готовят заготовки под гибку и сварку. Оснастка не нужна, поэтому выгодно резать и одну деталь, и серию.
Важно: срез формируется нагревом. На результат влияют теплопроводность и отражающая способность металла, выбор газа и состояние листа.

Тонкий и толстый лист
Основная работа лазера — листовой металл тонких и средних толщин. Механического усилия, которое могло бы смять заготовку, здесь нет, а деформацию от нагрева снижают правильной раскладкой деталей в карте раскроя. Поэтому тонколистовой металл чаще всего режут именно лазером.
С ростом толщины растут и требования: нужны мощный источник, больший расход газа, продуманная пробивка. Появляются типичные дефекты:
- конусность кромки;
- грат;
- заметное тепловое влияние, особенно на острых внутренних углах.
Для толстого металла лазер оправдан не всегда. Иногда быстрее и дешевле плазма, газокислородная резка или механообработка. Поэтому сначала смотрим толщину, требования к кромке и допуски, а потом выбираем способ. По прайсу принимаем углеродистую сталь толщиной до 25 мм и нержавеющую до 20 мм.
Какие металлы режем
Углеродистая и конструкционная сталь. Самый предсказуемый материал: понятный теплоотвод, стабильные режимы. На мощных станках чистый срез получается и на больших толщинах.
Нержавеющая сталь. Одна из самых частых задач. Если нужна светлая кромка без окисления, режут в азоте. Если внешний вид кромки не важен, режут в кислороде. При правильных режимах зачистка не требуется.
Алюминий. Отражает излучение и быстро отводит тепло. Поэтому нужны чистая поверхность, стабильная фокусировка и аккуратная пробивка.
Медь и латунь. Самые сложные в работе: высокая отражающая способность и теплопроводность ограничивают толщину.
Титан. Зону реза нужно защищать газом, иначе кромка окисляется.
Оцинкованная сталь. Режем до 4 мм. Покрытие у кромки выгорает, подробнее об этом в ответах на вопросы ниже.
У любого металла на качество среза и повторяемость влияют марка и состояние листа: плёнка, окалина, масло.
Точность и сложные контуры
Лазер хорош там, где у детали много отверстий, внутренних окон и фигурных вырезов. Сложный контур переносится с чертежа без штампа и дополнительного инструмента.
Точность зависит не только от станка, но и от подготовки:
- корректный чертёж и единицы измерения;
- допуски и компенсация ширины реза;
- выбор баз и ориентация детали на листе;
- микроперемычки, порядок резки и расстояние между контурами.
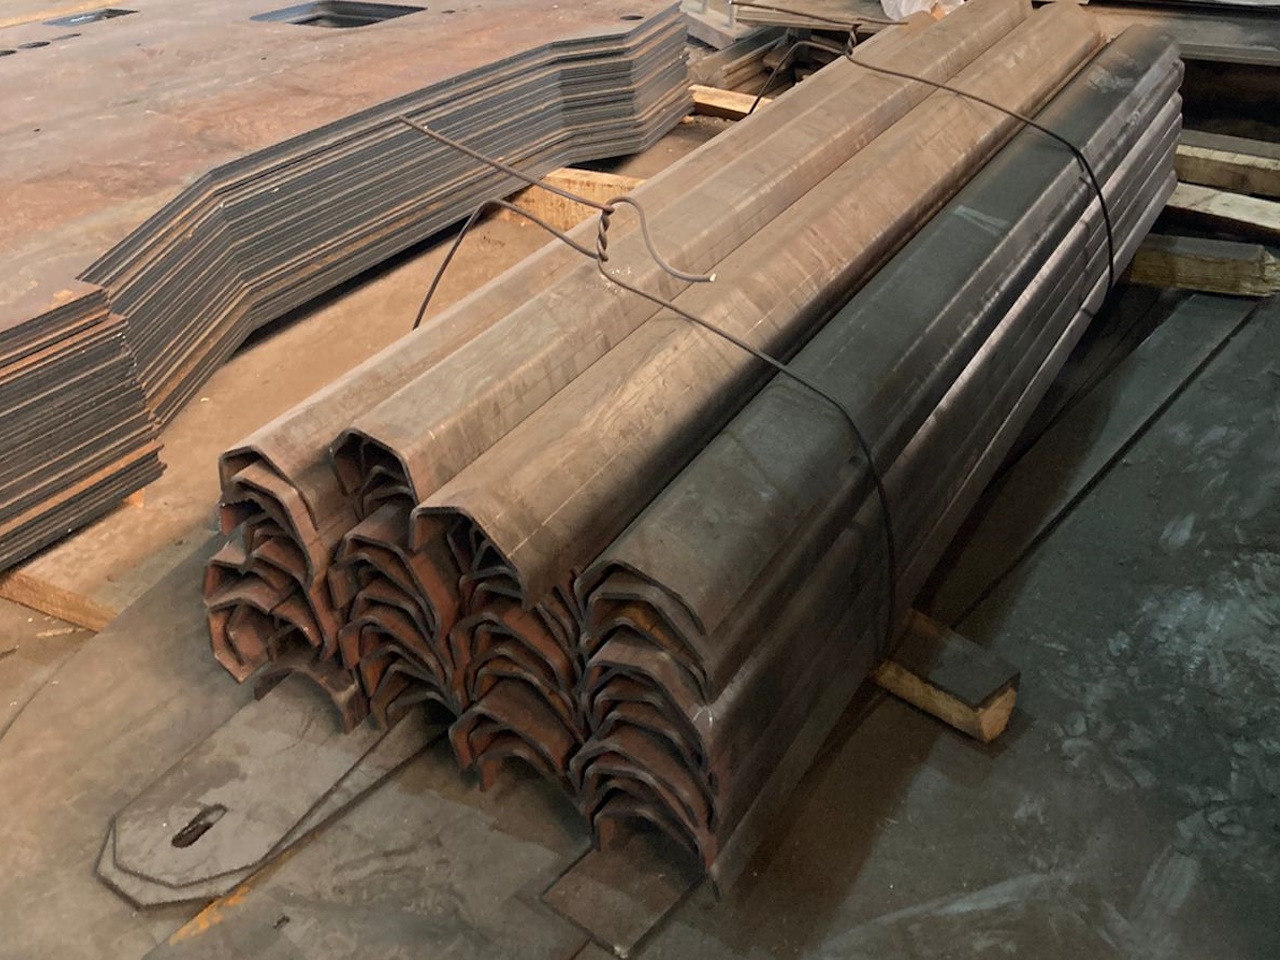
Если нужны посадочные места, фаски или особенно чистая кромка, после резки добавляют ещё одну операцию: снятие грата, притупление кромки, развёртку или фрезеровку.

Оборудование и ЧПУ
Станок проходит траекторию точно по программе, с одинаковыми разгоном, торможением и пробивкой на каждой детали. За счёт этого все детали в партии получаются одинаковыми. Современное оборудование само держит высоту резки, фокус, давление газа и мощность, а технолог закладывает режимы под конкретный заказ.
Организация раскроя важна не меньше самого станка:
- автоматическая раскладка с учётом направления проката;
- маркировка и сортировка готовых деталей;
- стабильные поставки листа;
- подготовка карт раскроя и технической документации.
Для заказчика это означает предсказуемые сроки. Особенно это важно, когда резка — первая операция перед гибкой, сваркой и сборкой.
Что изготавливают
Лазерный раскрой листа нужен там, где заготовку надо получить быстро и без штампа. Типовые изделия:
- кронштейны, панели, кожухи;
- закладные и элементы корпусов;
- фланцы, детали станков и кондукторов;
- вентиляционные и электротехнические компоненты;
- декоративные и интерьерные панели;
- детали для машиностроения и приборостроения.
Среди заказчиков — машиностроительные и приборостроительные заводы, производители металлоконструкций, складского и рекламного оборудования. Часто резка становится только первым этапом, после которого детали идут на гибку, сварку и покраску.

Как заказать лазерную резку через COMETAL
COMETAL — B2B-платформа для заказа металлообработки. Мы подбираем производство под ваш заказ среди 600+ проверенных партнёров, согласуем условия и ведём заказ до отгрузки. Расчёт делаем по чертежу, а не по описанию на словах.
Что прислать:
- файлы DXF или DWG;
- материал, марку и толщину;
- количество и требования к кромке;
- допуски и наличие защитной плёнки;
- нужны ли маркировка и упаковка.
Если деталь пойдёт в сборку, укажите критичные размеры и базы, а также следующие операции: гибку, сварку, механообработку. При согласовании уточним, где допустимы следы микроперемычек, нужно ли снимать грат и как проверять партию.
Стоимость
В прайсе указана цена за метр реза. Итоговая сумма зависит от:
- материала и толщины листа;
- общей длины реза и количества пробивок;
- плотности раскладки и доли мелких элементов;
- требований к кромке;
- дополнительных операций: снятия грата, маркировки, упаковки;
- объёма заказа: на серии с отлаженной картой раскроя деталь выходит дешевле.

Вопрос-ответ
Всё упирается в мощность источника. Волоконные лазеры на 3–12 кВт режут конструкционную и нержавеющую сталь, а также алюминий толщиной примерно до 30 мм; латунь и медь — заметно меньше, до 8–12 мм. На источниках 1–3 кВт рабочий диапазон по стали — порядка 10–16 мм. На предельных для станка толщинах скорость падает, и раскрой становится дороже плазменного.
Волоконный эффективнее на тонком и среднем листе, режет отражающие металлы — медь, латунь, алюминий, — потребляет меньше энергии и требует меньше обслуживания. CO₂ даёт более гладкую кромку на больших толщинах, но постепенно вытесняется волоконными источниками.
Ширина реза — 0,1–0,5 мм в зависимости от толщины и мощности; это учитывается при раскладке. Зона термического влияния у лазера минимальна — доли миллиметра, — поэтому геометрия детали не «уводится» и структура металла у кромки почти не меняется.
Да, но есть предел: устойчиво получается отверстие диаметром примерно от толщины листа. То есть на 10 мм стали минимальный диаметр — около 10 мм. Более мелкие отверстия делаются сверлением, иначе кромка получается конусной с наплывом.
Кислород участвует в реакции горения и ускоряет рез углеродистой стали, но оставляет на кромке оксидную плёнку. Азот вытесняет кислород из зоны реза, кромка выходит светлой, без окисления, и её можно сразу варить или полировать. Резка в азоте дороже из-за расхода газа.
При резке в кислороде на кромке образуется тонкий оксидный слой, который удаляется зачисткой или дробеструйной обработкой перед покраской. При резке в азоте дополнительная обработка обычно не требуется.
Режет, но цинковое покрытие в зоне реза выгорает на 1–2 мм от кромки. Для конструкций, работающих на улице, кромки после раскроя защищают цинконаполненным грунтом либо изделие оцинковывают повторно уже в готовом виде.