
Гибка листового металла
в производстве


COMETAL объединяет производственные компании, выполняющие гибку различных металлических изделий и заготовок.
Мы подбираем исполнителей под задачи различной сложности с учётом требований к форме, размерам и материалу изделий, помогая выбрать подходящую технологию и радиус гиба. При оформлении заявки можно сравнить предложения исполнителей и выбрать подходящее по технологии гибки и срокам.
Виды обработки
Выполненные заказы


Выгодные условия
дней
сделки
дней
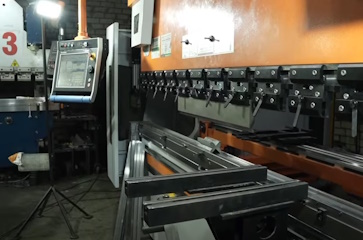
Процесс на производстве — в видео



Как мы работаем




Технологические детали и стандарты
Общая информация
На нашем сайте можно найти предложения компаний, предлагающих свои услуги по гибке листового металла в Москве и Московской области.
Технология предусматривает резку материала, выполнение формовочных операций, при которых металлический лист принимает заданную при проектировании изделия форму.
Технология также включает в себя контрольно-измерительные работы, позволяющие определить качество изготовления детали, ее соответствие параметрам, указанным в заказе.
Краткий обзор процесса
Основные преимущества гибки металла
Среди основных аргументов, которые приводят специалисты, в пользу заказа услуги гибки листового металла, выделяют следующие факты:
- технология предусматривает экономичный расход металла, фактическое отсутствие отходов производства, так как изменение формы не сопровождается удалением части заготовки;
- отсутствие воздействия на структуру металлической заготовки обеспечивает последующую устойчивость детали к коррозии;
- выполнение технологических операций не влияет на прочность, другие физические свойства металла;
- минимальная стоимость процесса доведения изделия до товарного вида (в процессе гибки на ней не образуются заусенцы, наплывы, другие дефекты, поверхность сохраняет свой исходный цвет).
Цены на гибку металла
Услуги по гибке металла можно заказать в любом объеме. Компании работают с нержавеющей, конструкционной сталью, алюминиевыми сплавами. На производстве для этого есть все необходимое оборудование.
Цена услуги не зависит от материала. Она формируется с учетом толщины сплава, длины гиба. В каждом отдельном случае стоит заказать более точный расчет, учитывающий особенности конкретного заказа. Учитывая перечисленные факты, гибка нередко становится одним из приоритетных способов металлообработки при изготовлении деталей.
Чтобы выполнить заказ любого объема и сложности в сжатые сроки на предприятиях наших подрядчиков есть все необходимое оборудование. Качество изготовления стальных деталей, независимо от их конфигурации и материала, гарантировано.
Позвоните по указанным на сайте телефонам, чтобы уточнить стоимость лазерной резки, гибки металла, других операций. Менеджер оперативно ответит на все возникшие вопросы, вышлет прайс на обработку различных материалов, включая цены на гибку металла. При необходимости предоставит более детальную информацию по всем техническим и организационным вопросам.
Вопрос-ответ
Длина гиба ограничена столом листогибочного пресса — типично 3, 4 или 6 метров. Толщина — усилием пресса: 100–600 тонн покрывают большинство задач по листу до 12–20 мм. Для нестандартных габаритов подбирается площадка с подходящим оборудованием.
Углы гиба, внутренние радиусы, длины полок и направление гиба относительно проката. Развёртку присылать не обязательно — её лучше считать на производстве, под конкретный инструмент и коэффициент нейтрального слоя. Если развёртка ваша, укажите, при каком K-факторе она сделана.
При гибке металл вытягивается, и длина развёртки не равна сумме полок — разница компенсируется через K-фактор. Если развёртка построена без учёта толщины и радиуса гиба, деталь выходит длиннее или короче на несколько миллиметров на каждый гиб.
Типовой допуск — ±0,5–1°. На прессах с ЧПУ и системой контроля угла точность выше, но полностью устранить разброс нельзя: он зависит от партии металла, разнотолщинности листа и пружинения. Для ответственных сборок делается пробная деталь.
Да. Полка должна опираться на V-образный паз матрицы, поэтому минимум — примерно 4–6 толщин листа. Согнуть отбортовку 5 мм на листе 6 мм стандартным инструментом не получится: нужна специальная оснастка или другой способ формообразования.
Гнутый узел почти всегда дешевле и прочнее сварного: нет сварного шва как концентратора напряжений, не требуется зачистка, меньше деформаций. Сварку выбирают, когда геометрия недостижима гибкой либо толщина превышает возможности пресса.