Контроль качества сварных соединений: методы и какие дефекты они выявляют


Сварной шов несет всю нагрузку конструкции, но его прочность не видна на глаз. Контроль качества сварных соединений находит дефекты до того, как они приведут к разрушению узла. В статье разбираем методы контроля: ВИК, УЗК, капиллярный и радиографию. Показываем, что выявляет каждый и какие бывают дефекты сварных швов.
Коротко о терминах: НК, ВИК, УЗК и дефекты шва
- Неразрушающий контроль (НК) - проверка шва, при которой изделие остается целым.
- ВИК - визуально-измерительный контроль: осмотр шва и замер его геометрии.
- УЗК - ультразвуковой контроль: поиск дефектов в глубине металла ультразвуком.
- Дефектоскопия - общее название методов поиска дефектов: капиллярная, магнитопорошковая, цветная.
- Дефект шва - отклонение от нормы, снижающее прочность или герметичность соединения.
Что такое контроль качества сварных соединений
Контроль качества сварных соединений - это проверка шва на дефекты, которые снижают прочность конструкции. Скрытая трещина в несущем узле приводит к разрушению под нагрузкой. Поэтому контроль обязателен для ответственных металлических конструкций: каркасов, опор, резервуаров, пролетных элементов.
Разрушающий и неразрушающий методы контроля
Проверка сварных швов делится на два типа:
- Разрушающий контроль оценивает образец до излома, в серийном производстве его не применяют.
- Неразрушающий контроль проверяет шов без повреждения изделия. На нем и строится приемка металлоконструкций.
Контроль встроен в систему качества производства. Требования к ней задает ГОСТ Р ИСО 3834. Он определяет, какой уровень проверок нужен для конкретного класса конструкций.
Обзор методов контроля сварных соединений
Методов контроля сварных швов несколько, и каждый решает свою задачу. Один находит поверхностные дефекты, другой видит внутренние, третий проверяет геометрию шва. Универсального метода нет.
Выбор зависит от того, какой дефект нужно найти. Поверхностную трещину заметно при визуальном осмотре. Внутренний непровар обнаружит только ультразвук или просвечивание. Поэтому на практике методы комбинируют: сначала простой и быстрый, затем инструментальный.
Виды контроля сварных швов идут по нарастанию сложности. Простые методы дешевле и быстрее, но “видят” только поверхность. Инструментальные дороже, зато распознают дефект в глубине металла. Ниже разбираем каждый: что выявляет, как проводят и где ограничен.
ВИК: базовый метод контроля
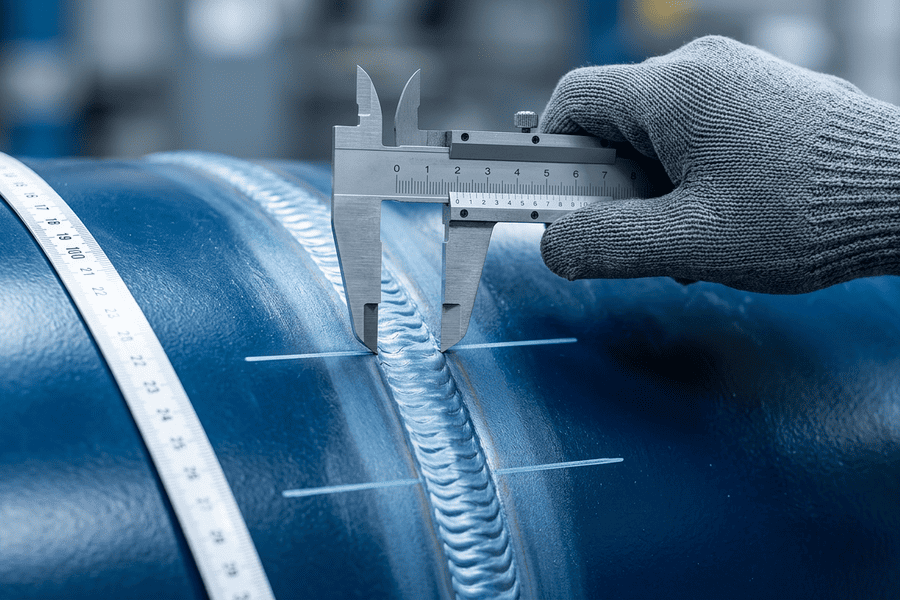
Визуально-измерительный контроль (ВИК) - первый и обязательный этап проверки. Его проводят до всех остальных методов. Специалист осматривает шов и замеряет его параметры.
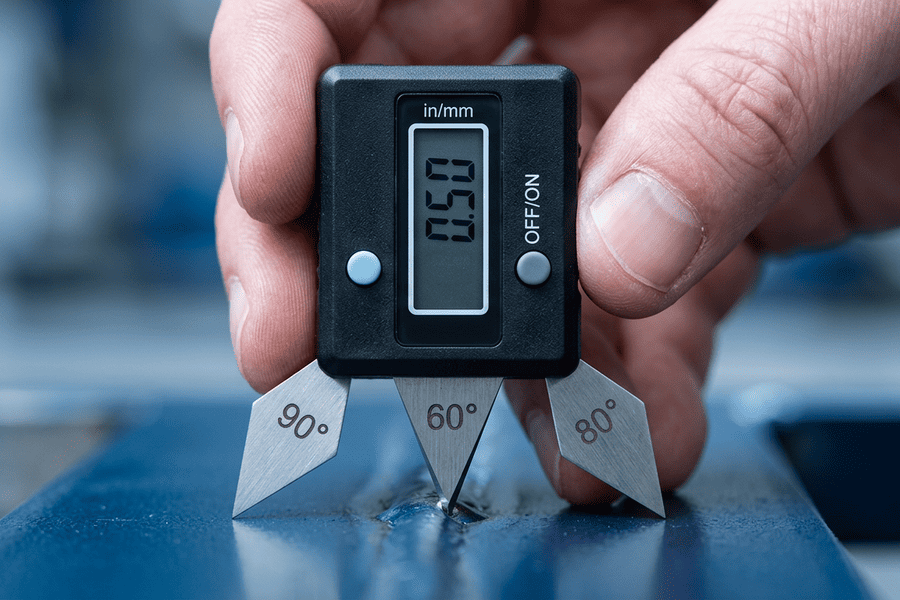
ВИК выявляет поверхностные дефекты: трещины, поры, подрезы, наплывы, непроваренные участки с выходом наружу. Измерительная часть проверяет геометрию: ширину шва, высоту, катет углового соединения. Зафиксированные размеры сверяют с типовыми по ГОСТ 5264-80.
Перед осмотром шов очищают от шлака, брызг и ржавчины. Дефекты ищут визуально или через лупу. Для замеров берут шаблоны и калибры.
В каких случаях выбирают метод
ВИК применим к любым сварным соединениям. Он дешевый, быстрый и не требует сложного оборудования. Ограничение одно: внутренние дефекты он не “видит”.
При изготовлении сварных металлоконструкций метод ВИК входит в работы COMETAL, выполняют аттестованные специалисты прямо на производстве.
Инструментальные методы: УЗК и другие
Ультразвуковой контроль (УЗК)
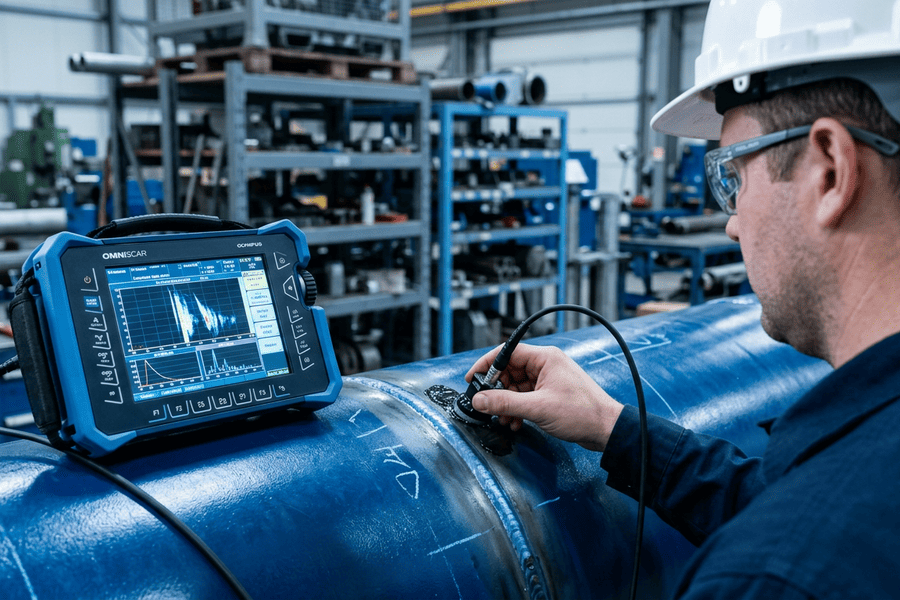
Ультразвуковой контроль сварных швов находит дефекты внутри металла. Датчик излучает ультразвуковую волну, она проходит через шов и отражается от внутренних дефектов. По отраженному сигналу определяют размер и глубину данного дефекта.
УЗК выявляет внутренние непровары, поры, шлаковые включения и трещины в теле шва. Метод работает при одностороннем доступе и подходит для большой толщины металла. есть и ограничение: по сигналу сложно точно определить вид дефекта.
Ультразвуковой контроль требует аттестованного оператора и поверенного оборудования. COMETAL организует его через лабораторию, когда контроль требует проект.
Капиллярный контроль и цветная дефектоскопия
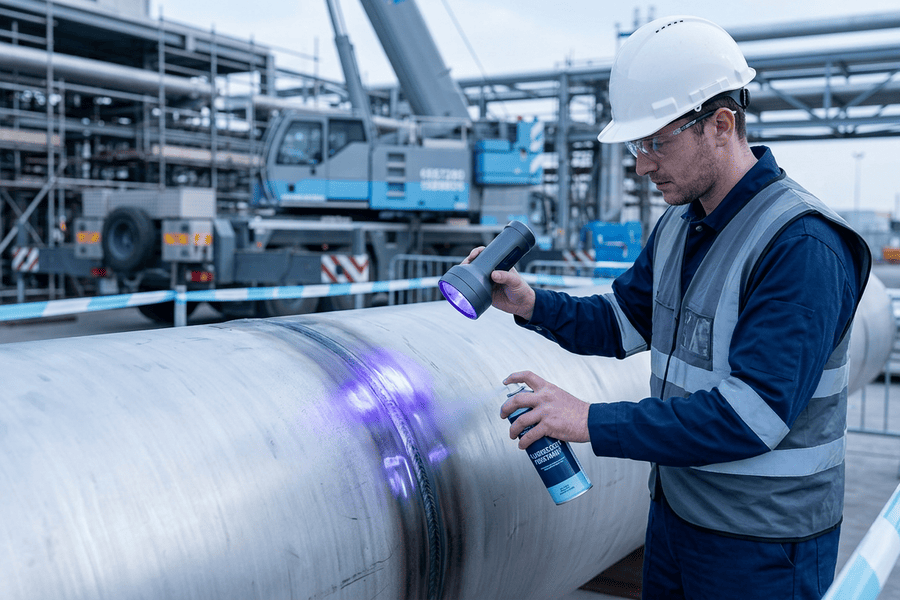
Капиллярный контроль сварных соединений находит мелкие поверхностные дефекты. На шов наносят проникающую жидкость. Она затекает в трещины и поры за счет капиллярного эффекта. Затем наносят проявитель, и он вытягивает жидкость обратно, окрашивая дефект.
Цветная дефектоскопия сварных швов показывает то, что незаметно при обычном осмотре: волосяные трещины, поры с выходом на поверхность. Метод недорогой. Есть ограничение - скрытые внутренние дефекты он не выявляет.
Магнитопорошковый контроль и герметичность
Магнитопорошковая дефектоскопия сварных швов работает на ферромагнитных сталях. В зоне шва создают магнитное поле. Дефект искажает поле, и в этом месте оседает магнитный порошок. Так находят поверхностные и подповерхностные трещины и непровары.
Контроль герметичности проверяет швы емкостей и трубопроводов на течь. Применяют керосиновую пробу, пузырьковый или вакуумный метод. Испытания на герметичность сварных соединений применяют там, где важна непроницаемость.
Радиографический контроль
Радиографический контроль просвечивает шов рентгеновским или гамма-излучением. Внутренние поры, шлак и непровары видны на снимке как затемнения. Метод дает документальное изображение дефекта, но требует защиты от излучения. Из-за этого радиографию проводят на оборудованных участках или с переносными аппаратами по правилам безопасности.
Для труб и стыков, где нужен полный провар по всей толщине изделия COMETAL применяет сварку на просвет с последующим радиографическим контролем шва.
Дефекты сварных швов: каким методом их выявляют
Дефекты сварных швов возникают из-за нарушения режима сварки, плохой подготовки кромок или низкой квалификации сварщика. Одни снижают прочность, другие нарушают герметичность. Разберем основные виды дефектов сварных швов.
Глоссарий по дефектам сварных швов
- Трещины - разрывы в шве или околошовной зоне. Самый опасный дефект, растет под нагрузкой. Причина: внутренние напряжения и повышенное содержание углерода.
- Поры - газовые пустоты в металле шва. Появляются от влаги, загрязнений и высокой скорости сварки.
- Непровар - несплавление кромок или соседних валиков. Уменьшает рабочее сечение шва. Причина: малый ток или большая скорость.
- Подрез - продольная канавка вдоль края шва. Ослабляет сечение соединения. Причина: большой ток и длинная дуга.
- Наплыв - натекание металла без сплавления с основой. Причина: избыток тока и неправильный угол электрода.
- Прожог - сквозное отверстие в шве. Возникает на тонком металле при большом зазоре кромок.
- Шлаковые включения - остатки шлака (застывшей корки из примесей и оксидов), застрявшие в металле шва. Причина: плохая зачистка между слоями при многослойной сварке.
Методы выявления
Каждый дефект выявляет свой метод. Поверхностные находит ВИК и капиллярный контроль, внутренние - ультразвук и радиография. Таблица связывает тип дефекта с методом.
|
Дефект |
Где расположен |
Каким методом выявляют |
|
Трещины поверхностные |
Шов, околошовная зона |
ВИК, капиллярный, магнитопорошковый |
|
Трещины внутренние |
Тело шва |
УЗК, радиография |
|
Поры, свищи |
Поверхность и внутри |
ВИК (выходящие), УЗК и радиография (внутренние) |
|
Непровар |
Корень шва, между валиками |
УЗК, радиография; поверхностный - ВИК |
|
Подрез, наплыв |
Поверхность |
ВИК |
|
Прожог |
Сквозной |
ВИК, контроль герметичности |
|
Шлаковые включения |
Внутри шва |
УЗК, радиография |
|
Нарушение геометрии, катета |
Поверхность |
Измерительный контроль (ВИК) |
Дефекты тонких швов, поры и непровар, характерны для точных методов сварки. Их контролируют при плазменной и аргонодуговой сварке.
Протяженные дефекты длинных швов проверяют на автоматической сварке под флюсом.
Дефекты монтажных швов чаще связаны с ручной дуговой сваркой.
Норматив и этапы контроля
Контроль сварных швов идет через все производство, а не только в финале. Его разбивают на три этапа.
- Входной контроль. Проверяют материалы, электроды и сварочную проволоку на соответствие документации.
- Операционный контроль. Отслеживают режим сварки и качество шва по ходу работы.
- Приемочный контроль. Оценивают готовое соединение перед сдачей заказчику.
Такая схема выявляет дефект на раннем этапе, до сборки узла. Требования к качеству сварки задает ГОСТ Р ИСО 3834. Методы неразрушающего контроля регламентируют профильные ГОСТы на визуальный, ультразвуковой и капиллярный контроль. Норматив определяет допустимые размеры дефектов для каждого класса конструкции.
Как заказать контроль в составе производства
COMETAL изготавливает металлоконструкции и контролирует качество швов внутри производственного цикла. Визуально-измерительный контроль непосредственно на площадке выполняют аттестованные специалисты. Ультразвуковой и радиографический контроль подключают через лабораторию под требования проекта. Рабочую документацию КМД мы разрабатываем для каждого заказа.
Чтобы заказать изготовление МК с контролем, оставьте заявку на странице производства металлоконструкций.
Частые вопросы
Чаще всего применяют визуально-измерительный и ультразвуковой контроль. ВИК находит поверхностные дефекты и проверяет геометрию шва. УЗК выявляет внутренние дефекты. Капиллярный и магнитопорошковый методы берут под конкретные задачи.
ВИК - это осмотр и замеры, он видит только поверхность шва. УЗК просвечивает металл ультразвуком и находит дефекты внутри. ВИК проводят всегда и первым, УЗК подключают для контроля тела шва.
Опаснее всего трещины и непровары. Трещина растет под нагрузкой и ведет к разрушению узла. Непровар уменьшает рабочее сечение и создает концентрацию напряжений. Оба дефекта недопустимы в несущих конструкциях.
Для ответственных конструкций контроль обязателен. Его требуют норматив на изготовление и проектная документация. Объем проверок зависит от класса конструкции и условий эксплуатации.
Внутренние дефекты находят ультразвуковым и радиографическим контролем. Ультразвук определяет размер и глубину дефекта. Радиография дает снимок с изображением поры, шлака или непровара.
Контроль входит в изготовление металлоконструкций в COMETAL и отдельно не заказывается. Оставьте заявку на производство МК. Контроль качества будет частью работ по проекту.
Читайте также