
Автоматическая сварка под флюсом
в производстве
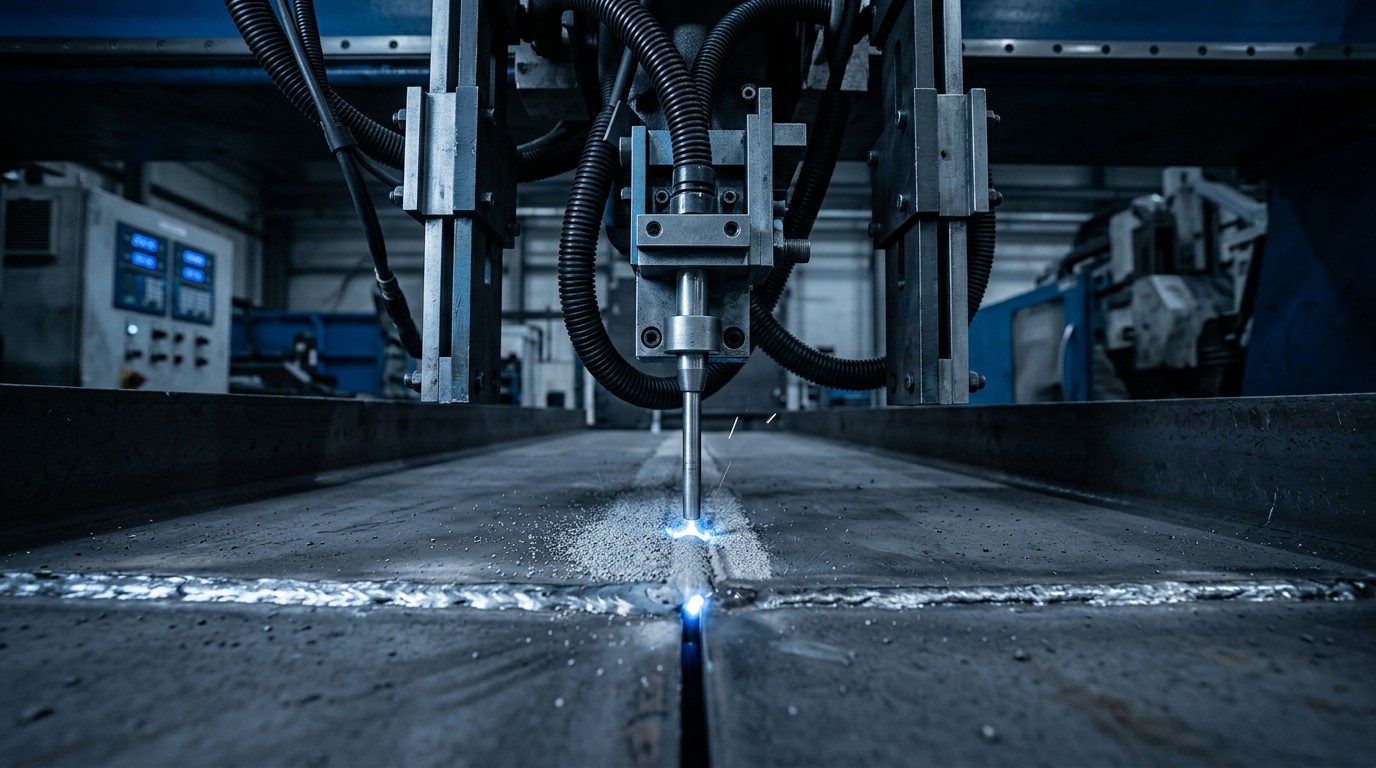
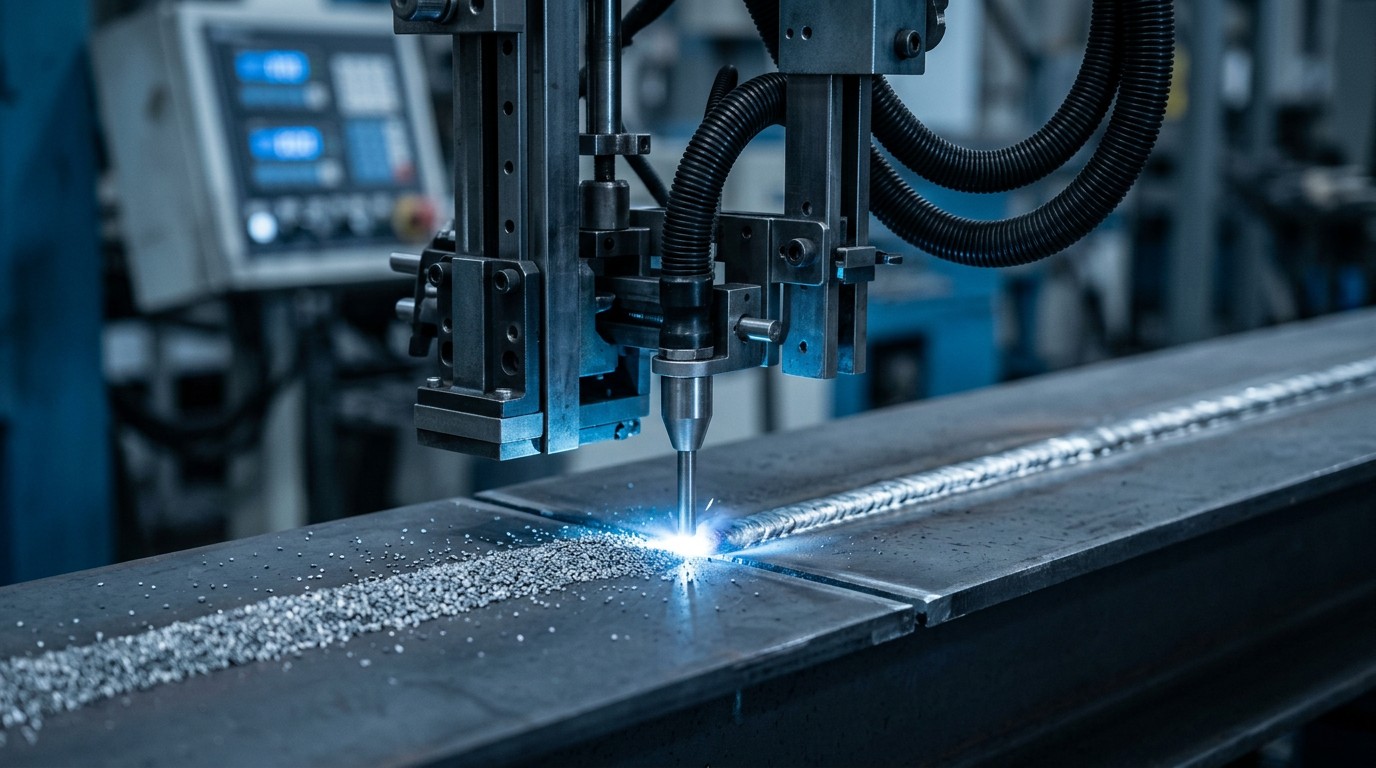

Автоматическая сварка под флюсом (SAW) закрывает протяженные швы на балках, фермах и листовом прокате.
Метод дает высокую производительность и стабильный шов на толстом металле. Работаем в стационарном цеху, в нижнем положении шва. Подходит для серийных партий несущих конструкций и крупногабаритных изделий.
Выполненные заказы


Выгодные условия
дней
сделки
дней
Процесс на производстве — в видео

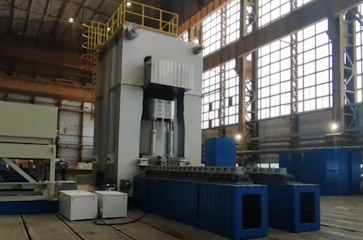
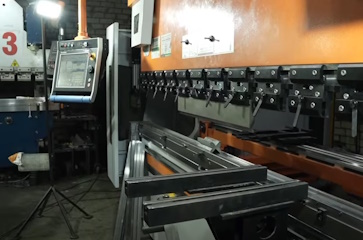


Как мы работаем




Стоимость автоматической сварки под флюсом
Стоимость автоматической сварки под флюсом считаем по метражу шва или по нормочасам. На цену влияют длина и толщина швов, марка стали, число проходов и слоев, тип шва и подготовка кромок. Объем партии снижает цену за метр: настройку режима распределяем на всю серию.
Пришлите чертеж с длиной и толщиной швов - рассчитаем метраж и сроки.
| Прайс-лист на изготовление | |
| Автоматическая сварка под флюсом | от 550 руб./пог. м |
*В стоимость изготовления входит: автоматическая сварка под флюсом металлоконструкций по чертежам КМД.
Не включено (заказывается дополнительно): разработка КМД, антикоррозийное покрытие, метизы.
Для каких конструкций и металлов подходит
Для каких конструкций и металлов подходит
Метод рассчитан на длинные швы и крупные несущие конструкции:
- тяжелые несущие конструкции и балки;
- листовые полотнища и обечайки;
- резервуары, силосы и бункеры;
- элементы мостовых конструкций и закладные детали;
- длинные прямолинейные и кольцевые швы серийных партий.
Типы соединений при автоматической сварке под слоем флюса: стыковые, угловые, тавровые и нахлесточные швы в нижнем положении. В основе метода - конструкционные, углеродистые и низколегированные стали, толщины от 1,5 до 150 мм. Автоматическая сварка под флюсом входит в услугу от COMETAL изготовления сварных металлоконструкций на заказ.
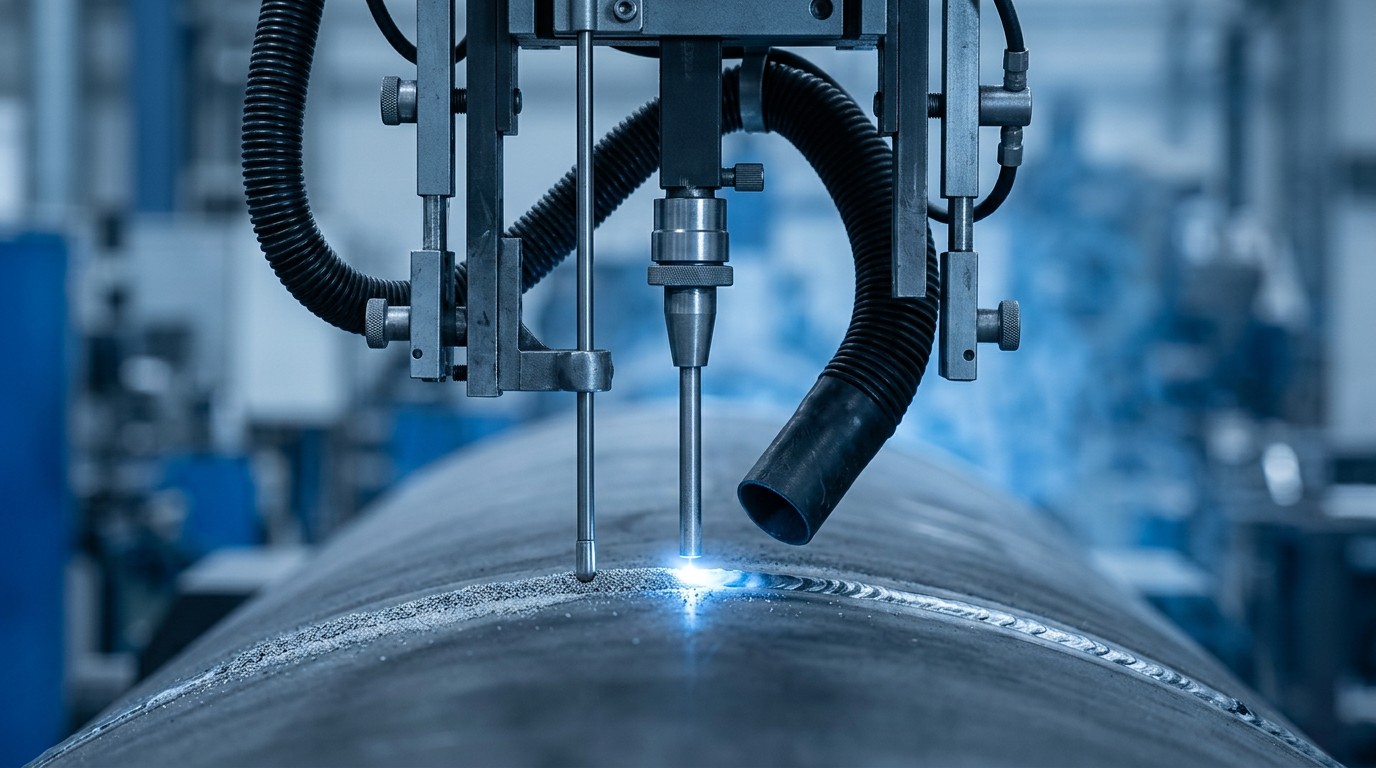
Преимущества автоматической дуговой сварки под флюсом для заказчика
Преимущества автоматической дуговой сварки под флюсом для заказчика
- Производительность в разы выше ручной дуговой сварки. Сроки на длинных швах и серийных партиях короче.
- Механизированное ведение держит стабильное качество по всей длине шва, без влияния человеческого фактора.
- Глубокое проплавление и малые потери металла проволоки: экономия расходников и меньше дефектов на толстом металле.
- Флюс защищает сварочную ванну и снижает разбрызгивание. Зона шва чистая, шлаковая корка удаляется легко.
Технология автоматической сварки под флюсом
Технология автоматической сварки под флюсом
В процессе сварки дуга горит под слоем флюса между плавящейся электродной проволокой и изделием. Флюс закрывает сварочную ванну от воздуха и удерживает тепло дуги. Подачу проволоки и перемещение дуги ведет автомат, вручную сварщик дугу не направляет. Нерасплавленный флюс собирают и применяют повторно. Отсюда нижнее положение шва и стационарные цеховые условия.
Отличие от других типов сварки
От стыковой контактной сварки метод отделяет дуга: там детали соединяют нагревом сопротивлением и осадкой давлением по сечению, без дуги, на серии одинаковых деталей.
Полуавтомат MIG/MAG защищает дугу газом, ведет ее сварщик, метод маневреннее на средних объемах.
У РДС штучный покрытый электрод подают вручную в любом положении, под флюсом же проволока идет автоматом в цеху.
Аргонодуговая сварка берет тонкие ответственные детали, под флюсом работают с толстым металлом плавящейся проволокой.
Лазерная сварка берет точностью, под флюсом ставку делают на метраж шва.
Соединения под флюсом регламентирует ГОСТ 8713-79: он задает основные типы швов, конструктивные элементы и размеры.
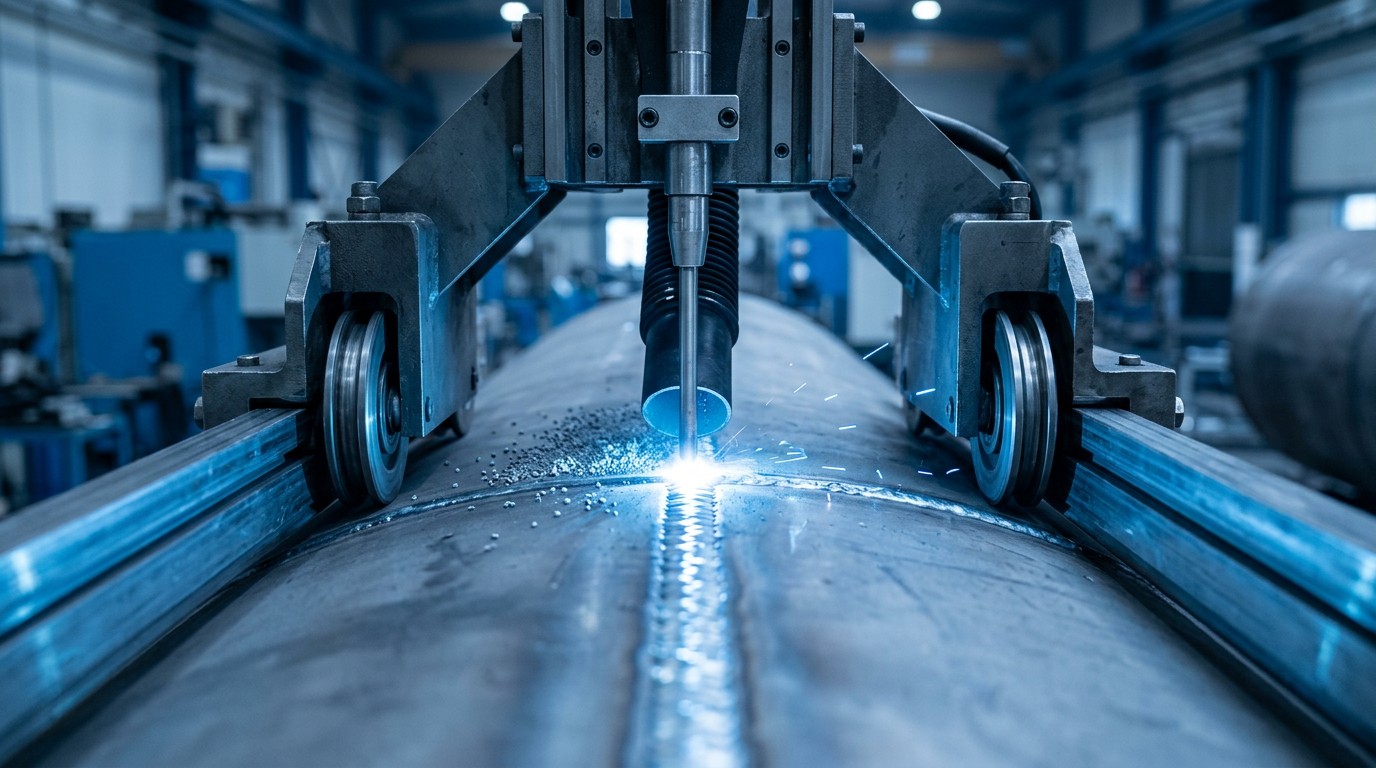
Оборудование и режимы
Оборудование и режимы
Оборудование подбирают под форму изделия и тип шва.
| Оборудование | Особенность | Когда применяется |
| Сварочный трактор | Едет по изделию вдоль шва | Длинные прямолинейные швы на полотнищах и балках |
| Портальная / консольная установка | Головка движется по программе | Серийные конструкции, повторяемость параметров |
| Головка на роликовом стенде | Изделие вращается под головкой | Кольцевые швы обечаек и труб |
Режим задают под марку стали, толщину и тип шва: ток, напряжение и скорость подачи проволоки настраивают на каждый стык. От них зависят проплавление и геометрия шва.
Автоматическая сварка под флюсом трубопроводов
Автоматическая сварка под флюсом трубопроводов
Под флюсом выполняют продольные швы труб и кольцевые поворотные стыки. Изделие вращается под неподвижной сварочной головкой, шов получается герметичным и равнопрочным по окружности.
Соединения стальных трубопроводов регламентирует ГОСТ 16037-80: на него опираются при подготовке кромок и контроле шва.
Вопрос-ответ
Чертеж, длина и толщина швов, марка стали, тип соединения и требования к подготовке кромок. Для серии укажите число одинаковых изделий. По этим данным считаем метраж и сроки.
Метод окупается на длинных швах и сериях: настройка автомата и оснастки распределяется на объем. Короткий единичный шов дешевле выполнить другим методом. Оптимальный объем подскажем по чертежу.
Визуальный и измерительный контроль входит в работу. Радиографический контроль на просвет или ультразвук считаем отдельно по нормативу проекта. Метод и объем контроля укажите в ТЗ.
Срок зависит от метража швов, числа проходов и количества изделий. Механизированное ведение ускоряет поток на одинаковых деталях. График даем после чертежа и объема партии.
Под флюсом это дуговая сварка проволокой для протяженных швов. Стыковая автоматическая - контактная: детали соединяют давлением без дуги, метод для серии стыков компактного сечения. Что подойдет под задачу, определим по чертежу.
Профиль метода - стали для несущих конструкций. Цветные и разнородные пары возможны на специальных флюсах, с проверкой режима на образце. Марку металла и требования к шву опишите в ТЗ.