
Аргонодуговая сварка
в производстве
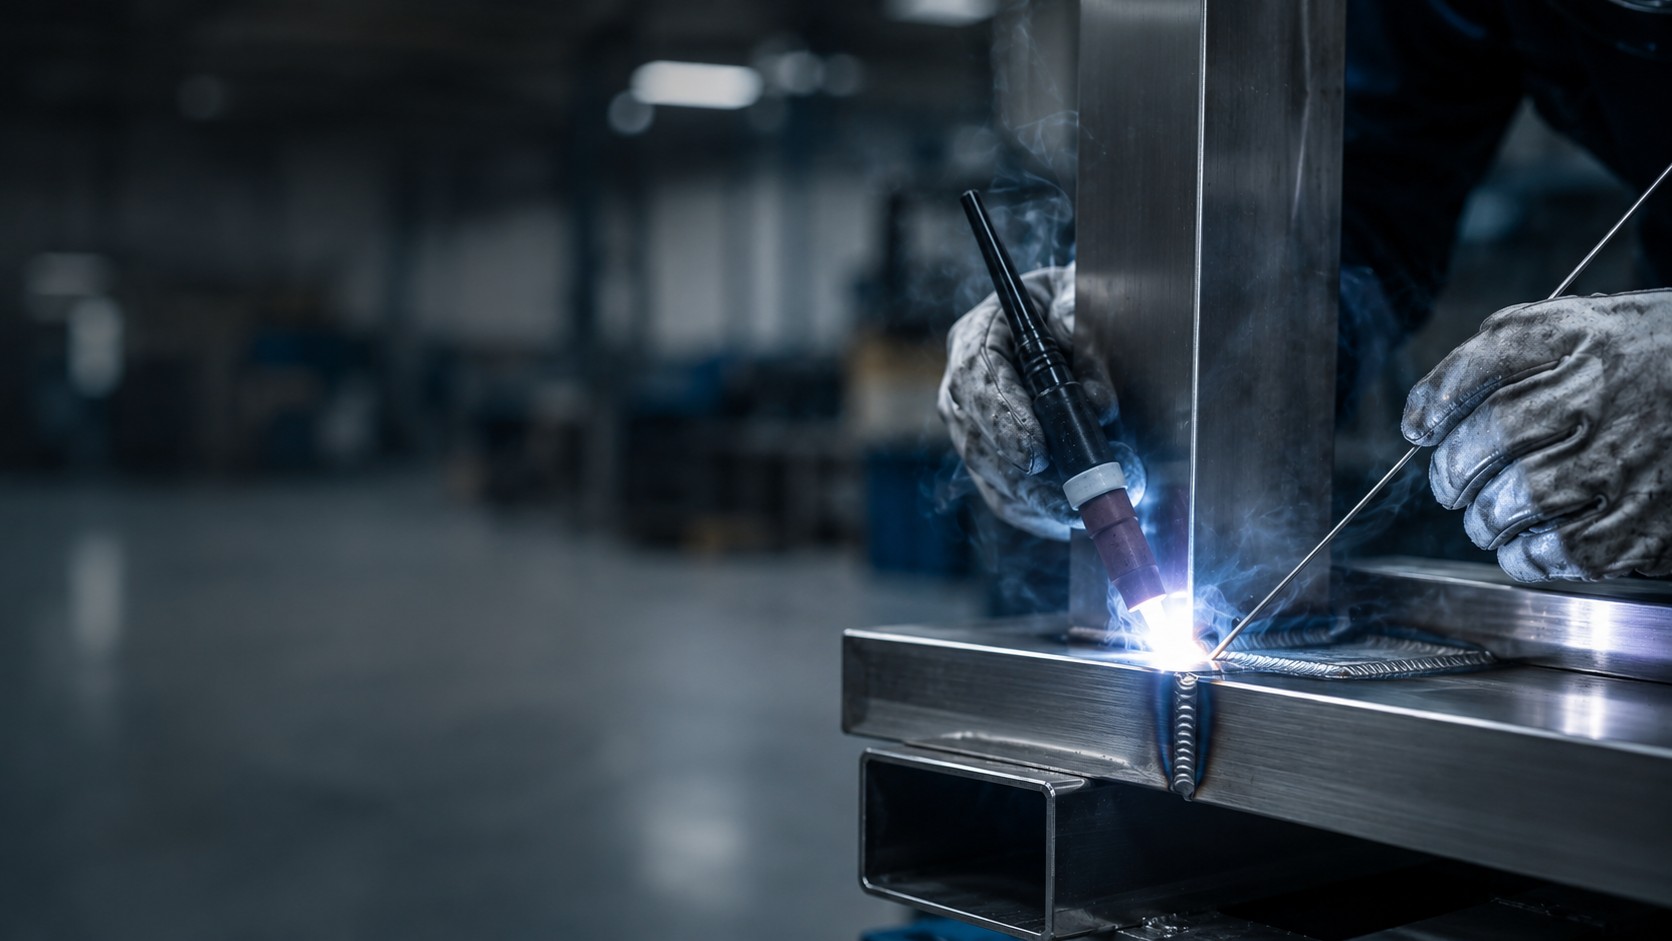
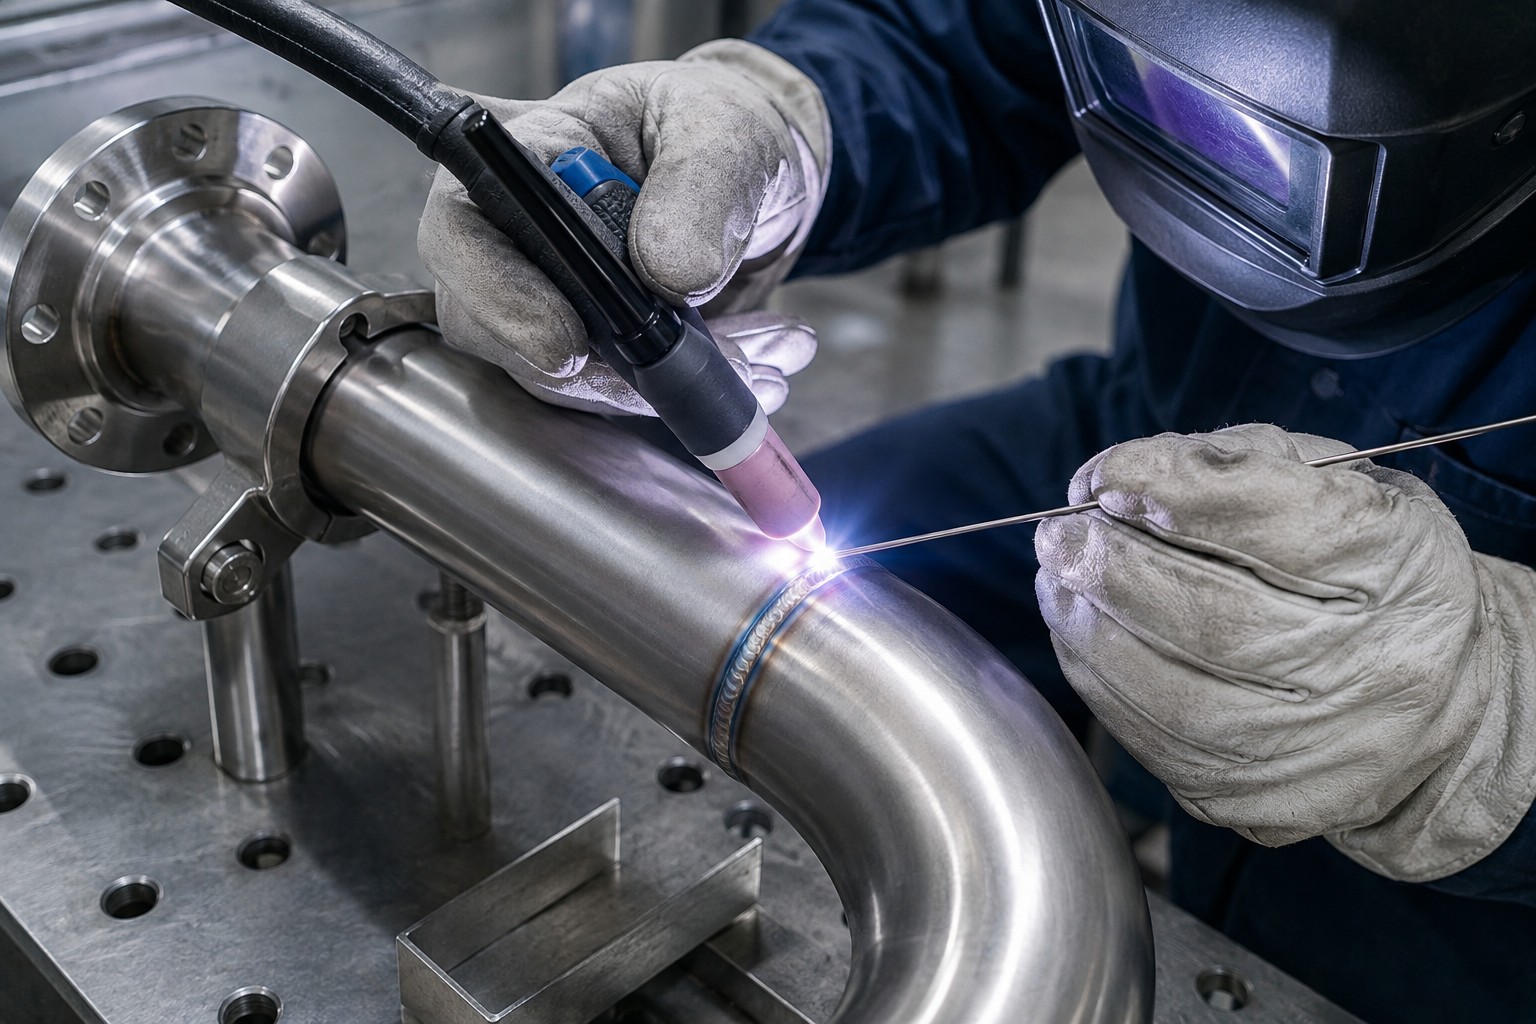

COMETAL выполняет аргонодуговую сварку по чертежам заказчика — для штучных изделий и серийных партий с повышенными требованиями к качеству шва.
Работаем с нержавеющей сталью, алюминием, титаном, медью, ответственными узлами и конструкциями.
Выполненные заказы


Выгодные условия
дней
сделки
дней
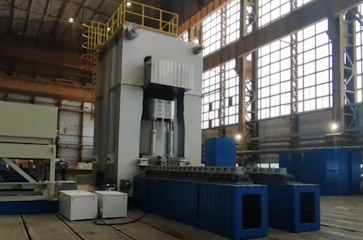
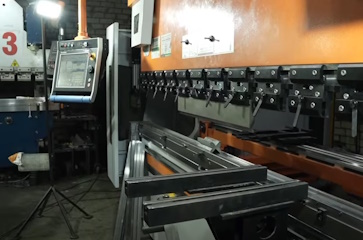
Процесс на производстве — в видео



Как мы работаем




Стоимость аргонодуговой сварки металлоконструкций
Аргонодуговая сварка (TIG)
От 700 ₽/нормочас
Цена зависит от марки металла, толщины деталей и сложности соединения. Чтобы получить расчет, через форму на сайте загрузите чертеж или техническую документацию.
| Прайс-лист на изготовление | |
| Аргонодуговая сварка | от 700 руб./нормочас |
*В стоимость изготовления входит: аргонодуговая сварка металлоконструкций по чертежам КМД.
Не включено (заказывается дополнительно): разработка КМД, антикоррозийное покрытие, метизы.
Для каких материалов и конструкций применяем аргонодуговую сварку
Для каких материалов и конструкций применяем аргонодуговую сварку
Аргонодуговую сварку выбирают, когда качество шва важнее скорости. Ее часто сочетают с другими методами при изготовлении сварных металлоконструкций. Под каждый материал специалист подбирает режим и защиту зоны сварки.
| Материал | Что важно при сварке | Типовые изделия |
| Нержавеющая сталь | Шов сохраняет коррозионную стойкость и чистую поверхность. Подходит для тонкостенных деталей. | Трубопроводы, емкости, узлы пищевого и химического оборудования |
| Алюминий и сплавы | Сварку ведут на переменном токе: он снимает оксидную пленку, которая мешает соединению. Поверхность заранее зачищают. | Корпуса, рамы, тонкостенные детали |
| Титан | Шов защищают аргоном с обеих сторон: на воздухе титан теряет прочность. Варят в цеховых условиях. | Ответственные и тонкостенные детали |
| Медь и сплавы | Деталь прогревают перед сваркой: медь быстро отводит тепло. Шов ведут без пауз, чтобы не появились трещины. | Токоведущие детали, теплообменное оборудование |
Аргонодуговую сварку труб выбирают, когда шов должен выдерживать давление или агрессивную среду. Нержавеющие трубопроводы для пищевого производства, химической промышленности, систем водоснабжения - типичные задачи для этого метода. Шов после TIG не требует механической обработки и сохраняет коррозионную стойкость материала в зоне соединения.
Преимущества аргонодуговой сварки TIG для заказчика
Преимущества аргонодуговой сварки TIG для заказчика
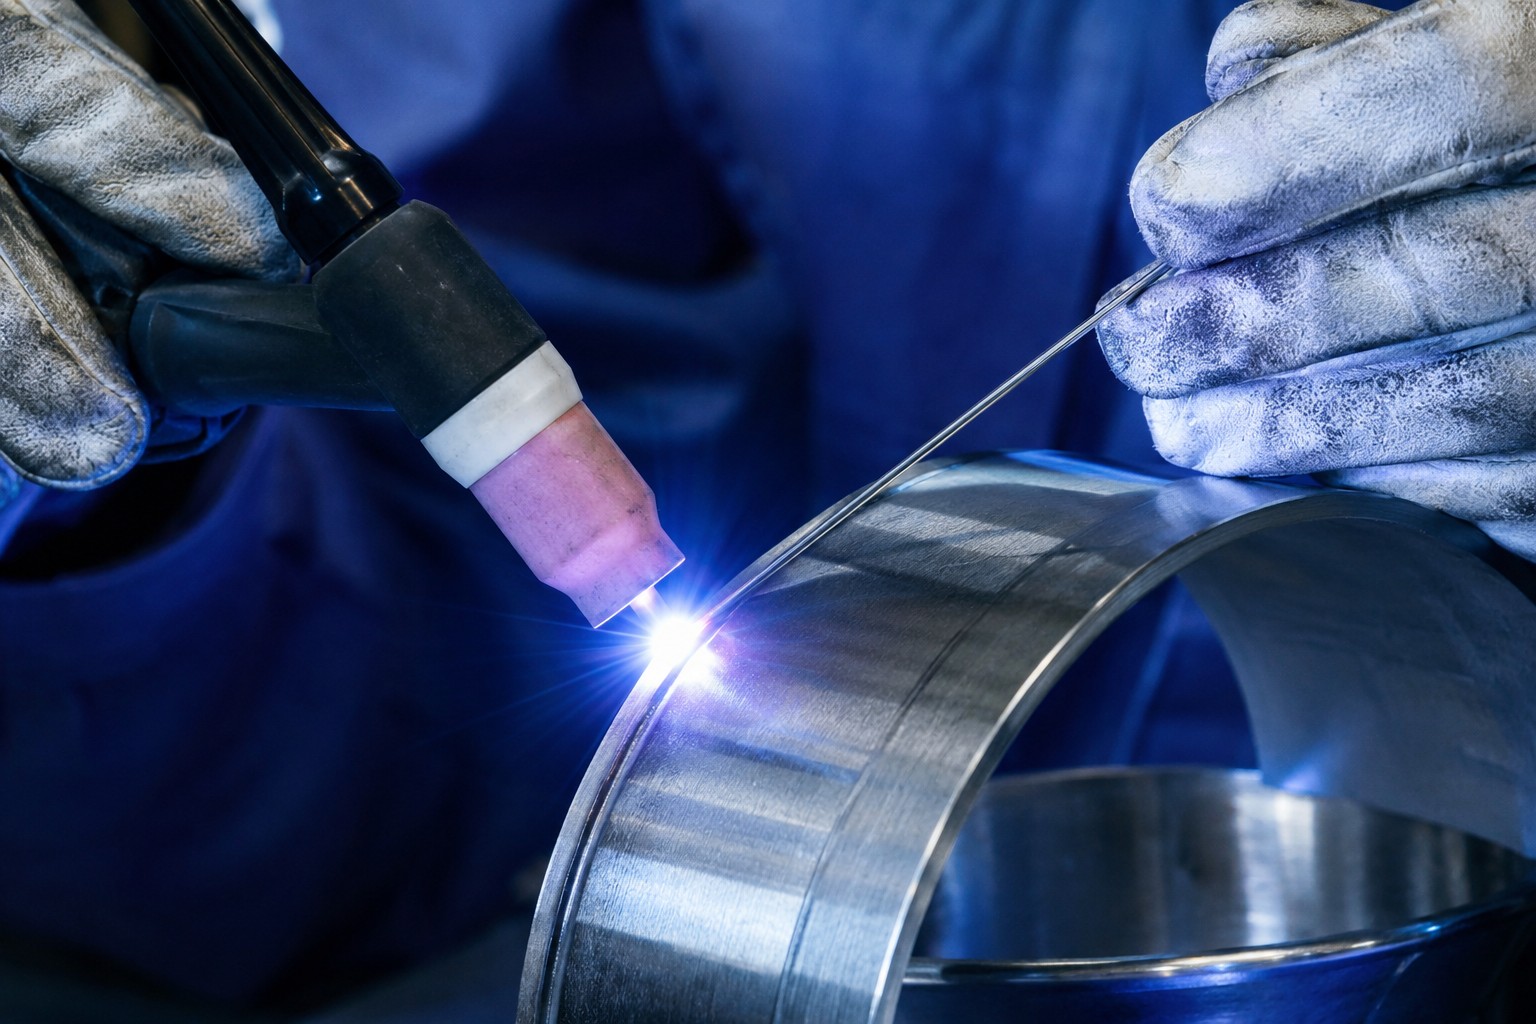
- Шов без брызг металла и шлаковых включений - поверхность готова без дополнительной зачистки.
- Высокая прочность соединения на нержавеющей стали и алюминии.
- Точный контроль тепловложения - минимальная зона термического влияния на деталь.
- Возможность сварки тонкостенных деталей без прожога.
Технология - что такое TIG
Технология - что такое TIG
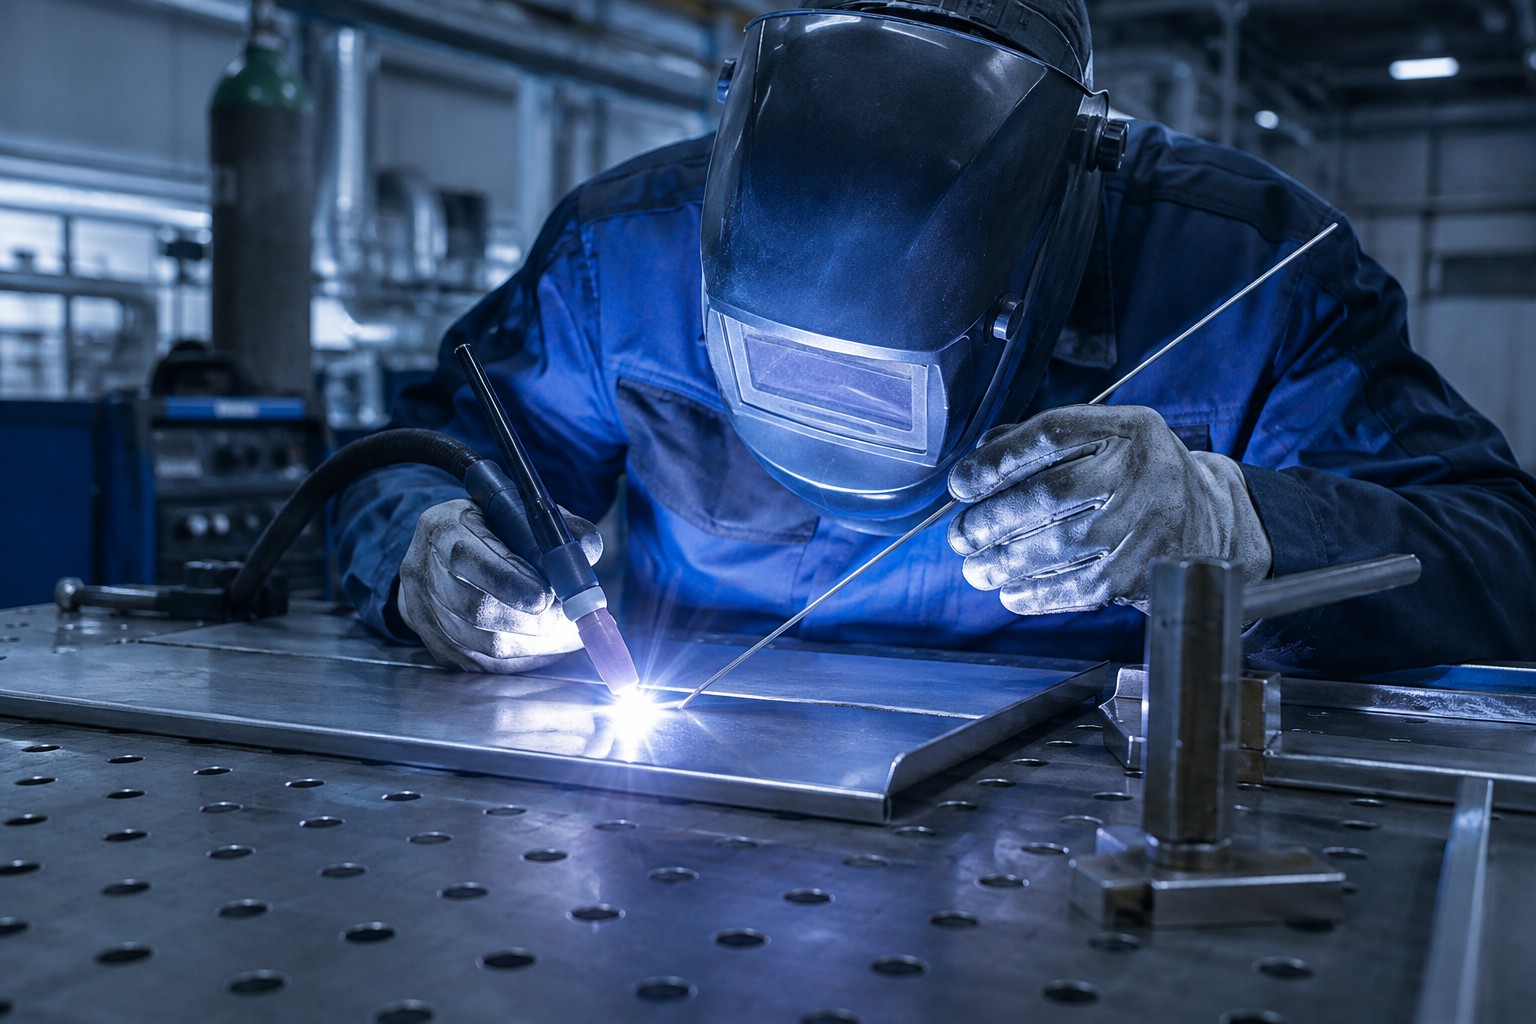
Аргонодуговая сварка выполняется неплавящимся вольфрамовым электродом в среде инертного газа - аргона. Электрод создает дугу, но сам не плавится и не переходит в шов. Вольфрам выдерживает температуру дуги без разрушения, поэтому его расход пренебрежимо мал по сравнению с плавящимися электродами.
Присадочный материал при необходимости сварщик подает вручную отдельным прутком - или он подается механически в автоматическом режиме. Аргон защищает зону сварки от контакта с воздухом, металл не окисляется, шов получается чистым и однородным без последующей зачистки.
Метод относится к дуговой сварке в защитном газе. Типы сварных соединений и их размеры задает действующий ГОСТ 14771-76.
В технической литературе метод обозначают TIG - Tungsten Inert Gas, сварка вольфрамовым электродом в инертном газе.
Принципиальное отличие от сварки MIG/MAG
При MIG/MAG плавящаяся проволока одновременно является и электродом, и присадкой, и подается механически из катушки. При аргонодуговой сварке TIG электрод и присадка разделены. Процесс медленнее и требует более высокой квалификации сварщика, зато шов чище и точнее. Для нержавейки и алюминия подходит TIG. Для углеродистой стали в большом объеме и на высокой скорости применяют полуавтоматическую сварку MIG/MAG.
Виды аргонодуговой сварки по степени автоматизации
Виды аргонодуговой сварки по степени автоматизации
Аргонодуговую сварку выполняют в трех режимах:
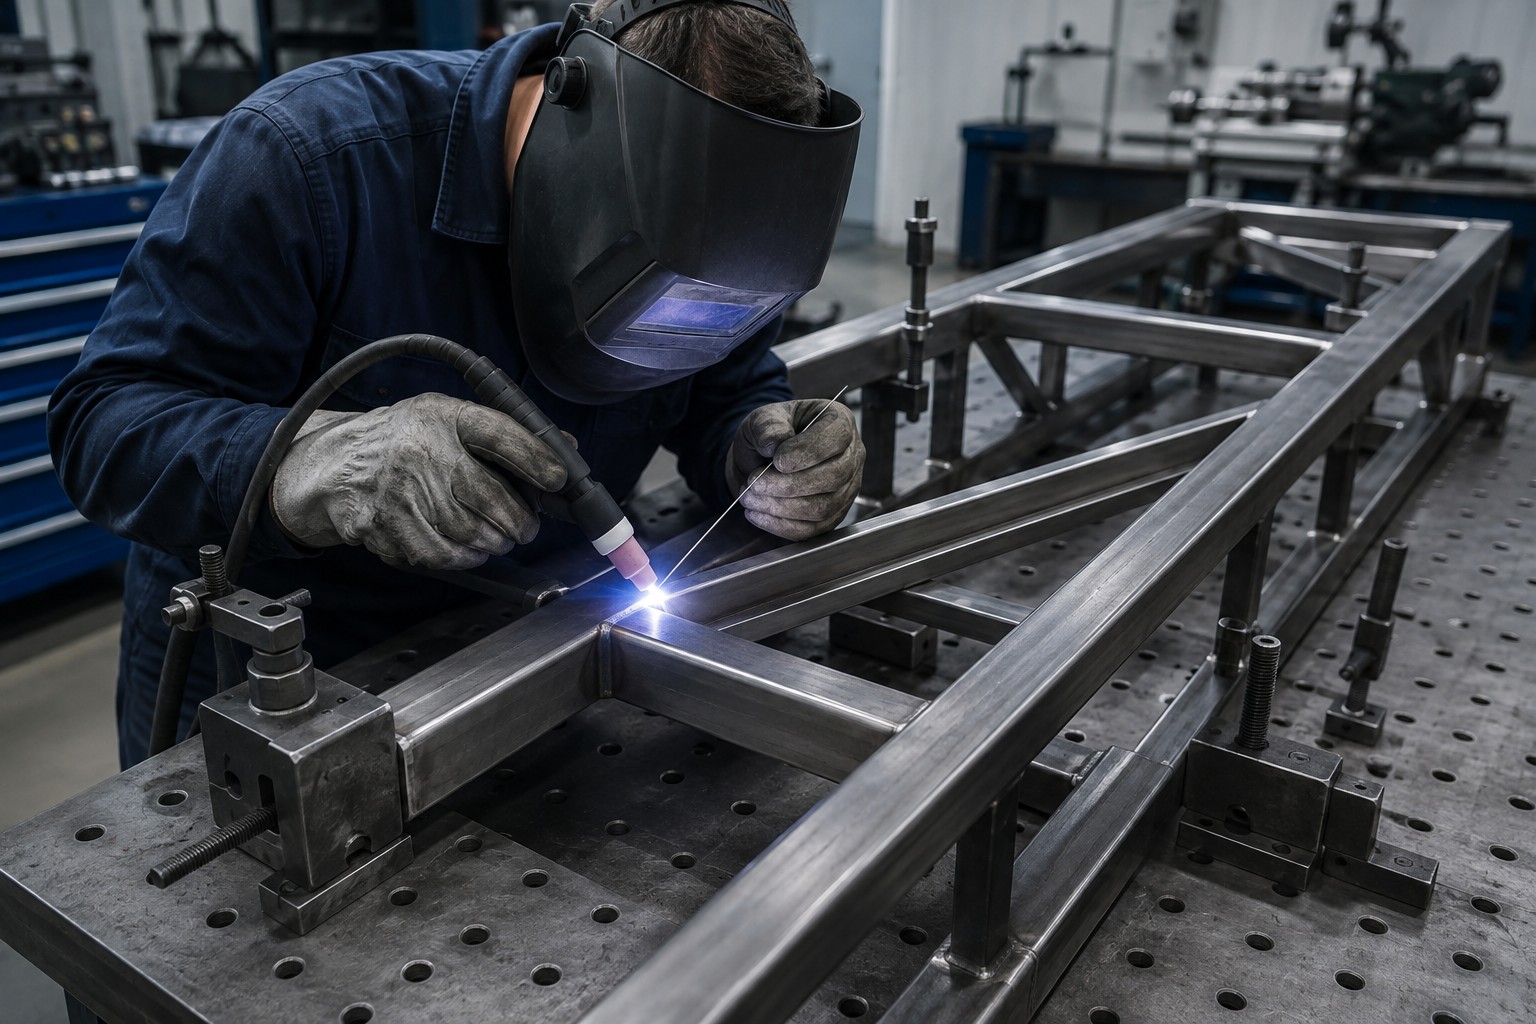
- Ручная (РТИГ/GTAW) - сварщик ведет горелку и подает присадочный пруток вручную. Применяется для сложных соединений, нестандартных деталей, работы в труднодоступных местах.
- Автоматическая - горелка и подача присадки управляются программой. Применяется для серийных деталей с повторяющейся геометрией шва.
- Полуавтоматическая аргонодуговая (АТИГ) - механизированная подача присадки при ручном ведении горелки. Повышает скорость работы при сохранении качества шва.
Конкретный вид подбираем под задачу заказчика - это указывается в техническом задании на изготовление.
Вопрос-ответ
Да, например, корневой шов варим TIG для точного провара, а последующие проходы полуавтоматом для скорости. Или основной каркас сваривается полуавтоматом, ответственные узлы из нержавеющей стали аргонодуговой сваркой. Указывайте требования в техническом задании.
Чертеж с указанием материала, толщины металла и типа соединений. Если есть требования к качеству шва или документальному подтверждению - укажите это в ТЗ.
Точный контроль тепловложения и отсутствие брызг делают аргонодуговую сварку предпочтительной для тонкостенных труб из нержавейки и алюминия, где риск прожога при других методах выше.
При сварке нержавеющей стали обратную сторону шва защищают поддувом аргона - иначе металл окисляется и шов теряет коррозионную стойкость. Уточните требования в ТЗ.
Постоянный ток не снимает оксидную пленку на поверхности алюминия, и в шве остаются непровары. Переменный ток убирает пленку и дает чистый провар. Марку сплава и толщину укажите в ТЗ, подберем режим.