
Лазерная сварка металла
в производстве
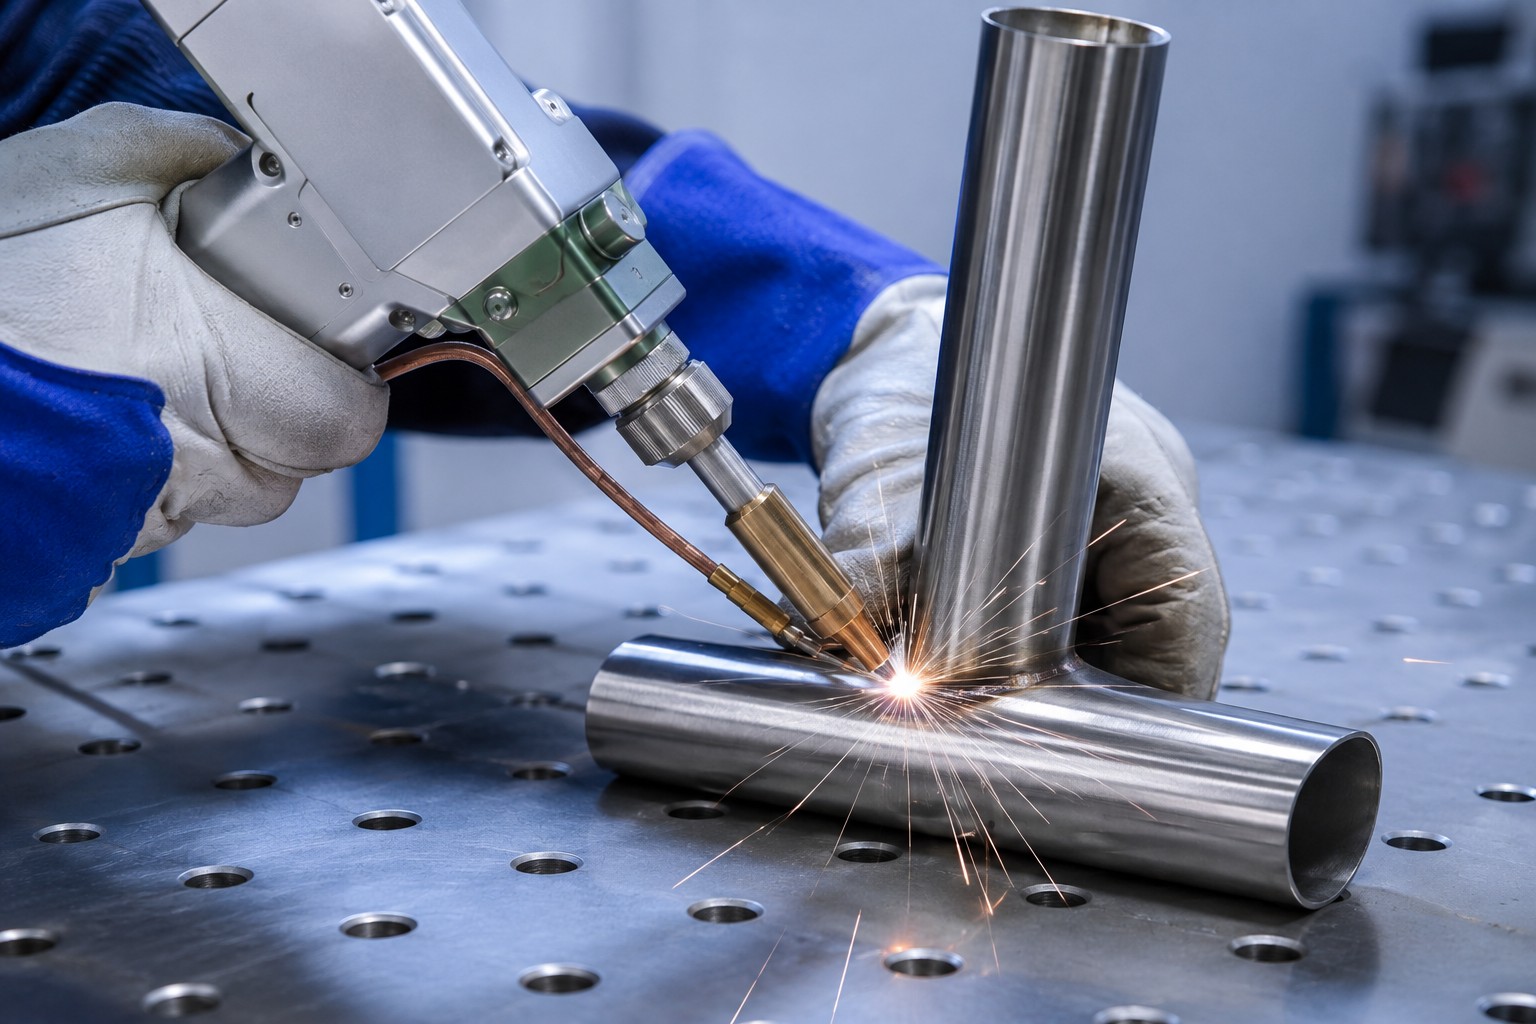
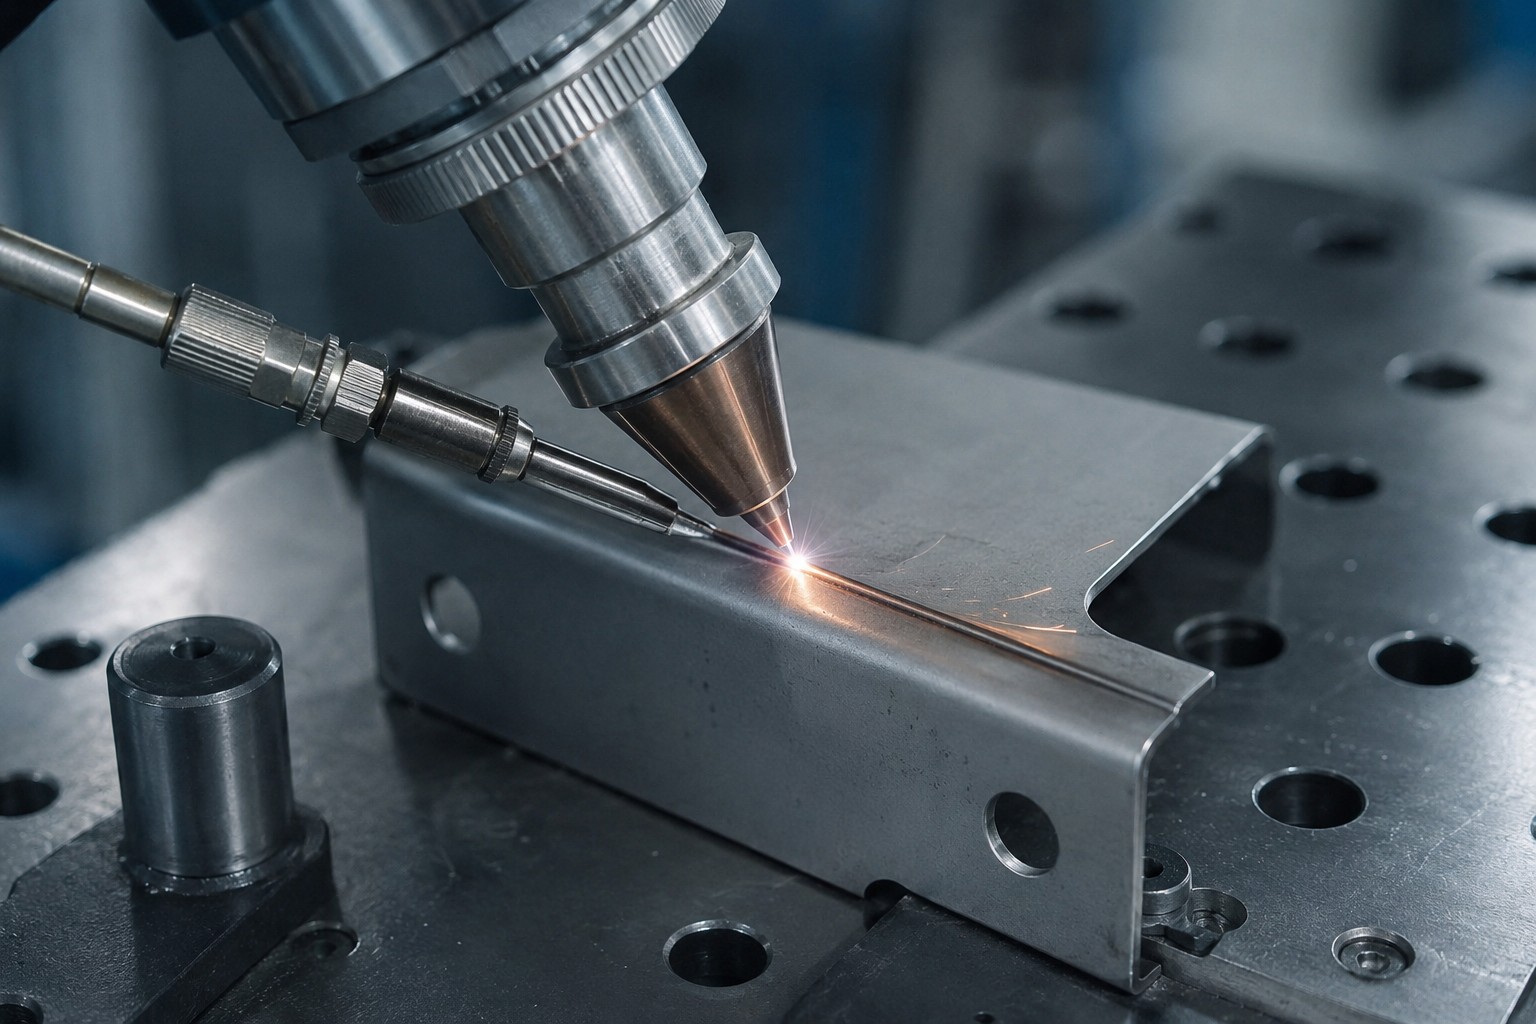

Лазерная сварка нужна для деталей, где требуется точный шов без деформации и зачистки после сварки. COMETAL берет такие заказы по металлу - от штучных изделий до серийных партий.
Работаем с промышленными предприятиями, машиностроением, приборостроением. Соединяем тонкостенные и ответственные детали, держим геометрию и повторяемость на потоке.
Выполненные заказы


Выгодные условия
дней
сделки
дней
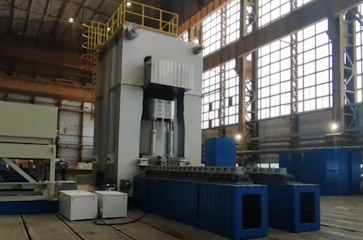
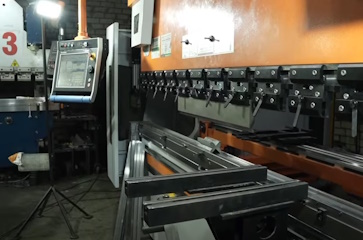
Процесс на производстве — в видео



Как мы работаем




Стоимость лазерной сварки металлоконструкций
Стоимость лазерной сварки считаем по длине шва, за сантиметр. На цену влияют пять факторов:
- Толщина металла.
- Марка материала.
- Протяженность шва.
- Режим сварки.
- Объем партии.
Тонкая нержавейка и толстый конструкционный металл идут по разным ставкам. Серийная партия снижает цену за деталь: параметры настраиваем один раз, дальше они повторяются без потерь на переналадку.
Опишите задачу - предложим решение и расчет.
| Прайс-лист на изготовление | |
| Лазерная сварка металла | от 1150 руб./пог. м |
*В стоимость изготовления входит: лазерная сварка металлоконструкций по чертежам КМД.
Не включено (заказывается дополнительно): разработка КМД, антикоррозийное покрытие, метизы.
Для каких деталей и материалов применяем лазерную сварку
Для каких деталей и материалов применяем лазерную сварку
Лазерную сварку применяют для деталей, где важны точность и чистая поверхность шва.
Материалы, с которыми работаем:
- Сталь и конструкционные стали для узлов с точной посадкой.
- Нержавеющая сталь для герметичных и коррозионностойких соединений.
- Алюминий для тонкостенных корпусов и теплообменных элементов.
- Медь для токоведущих и контактных деталей.
- Титан для ответственных узлов приборостроения.
- Латунь для арматуры и соединительных элементов.
Метод закрывает точные узлы, тонкостенные детали, герметичные соединения и приборостроение. Лазер соединяет разнородные металлы и детали разной толщины в одном шве.

Преимущества лазерной сварки для заказчика
Преимущества лазерной сварки для заказчика
- Минимальная зона термического влияния. Тонкие и точные детали не ведет, геометрия сохраняется.
- Без присадки, электрода и флюса. Шов чистый, поверхность готова под покрытие без зачистки.
- Узкий глубокий шов за один проход дает скорость на серийной партии.
- Лазер соединяет разнородные металлы и детали разной толщины в одном узле.
Технология лазерной сварки
Технология лазерной сварки
Сфокусированный лазерный луч плавит зону стыка. Энергия сконцентрирована в узком пятне, поэтому шов получается узким, а зона термического влияния малой. Металл вокруг шва почти не нагревается, деталь сохраняет геометрию.
Чем отличается лазерная сварка от других видов
От полуавтомата MIG/MAG лазерная сварка отличается источником. Там плавящаяся проволока служит электродом и присадкой, подается механически, метод берет скоростью на объеме. Лазер работает лучом и чаще без присадки, берет точностью.
От аргонодуговой сварки отличие в природе тепла: у TIG дуга горит в среде аргона на вольфрамовом электроде, у лазера источник луча узкий и зона нагрева заметно меньше.
От стыковой контактной сварки лазер отделяет отсутствие давления: там детали греют сопротивлением и осаживают по всему сечению, лазер плавит только локальную зону стыка.
Лазерную сварку применяют при сборке сложных сварных металлоконструкций.

Режимы и автоматизация
Режимы и автоматизация
Режим подбираем под тип детали и объем партии.
| Режим | Особенность | Когда применяется |
| Точечная / импульсная | Короткие импульсы, локальный нагрев | Тонкие и точные детали, герметизация, приборостроение |
| Шовная (непрерывная) | Непрерывный шов лучом | Протяженные ответственные швы |
| Роботизированная / автоматическая | Параметры заданы программой | Серийные партии, повторяемость без усталости оператора |
В роботизированном режиме параметры заданы программой. На партии в сотни деталей это снимает риск, что деталь сварится по-разному из-за усталости оператора.

Лазерная сварка труб и трубопроводных узлов
Лазерная сварка труб и трубопроводных узлов
Лазер применяют для соединения труб и трубопроводных узлов, где нужен герметичный шов без грубого внутреннего валика. Узкий проплав держит геометрию тонкостенной трубы и снижает риск прожога. Сварные соединения стальных трубопроводов регламентирует ГОСТ 16037-80: на него опираемся при подготовке кромок и контроле шва.
Вопрос-ответ
От заказчика требуется чертеж или эскиз, марка металла, толщина деталей, длина и число швов, тираж партии. По этим данным подбираем режим и считаем метраж шва. Если чертеж неполный, запросим недостающие параметры до расчета.
Берем как штучные детали, так серийные партии. На малом тираже цена за деталь выше: настройка режима и оснастки распределяется на меньшее число изделий. Точный порог зависит от типа детали.
Визуальный контроль геометрии шва входит в работу. Инструментальный контроль герметичности или проверку по нормативу считаем отдельно. Метод контроля укажите в ТЗ, тогда учтем его в расчете.
Срок зависит от тиража, сложности узла и режима. Роботизированная сварка ускоряет поток: параметры настроены один раз. Точный график даем после чертежа и объема партии.
Лазер уверенно берет тонкий и средний металл, где важны точность и малый нагрев. Верхнюю границу по толщине подтверждаем под конкретную марку и стык. Укажите толщину в ТЗ - подберем режим.
Для ответственной пары металлов сначала варим и проверяем образец: подбираем режим и оцениваем прочность стыка. Это снижает риск брака на партии. Пару металлов и требования к шву опишите в ТЗ.